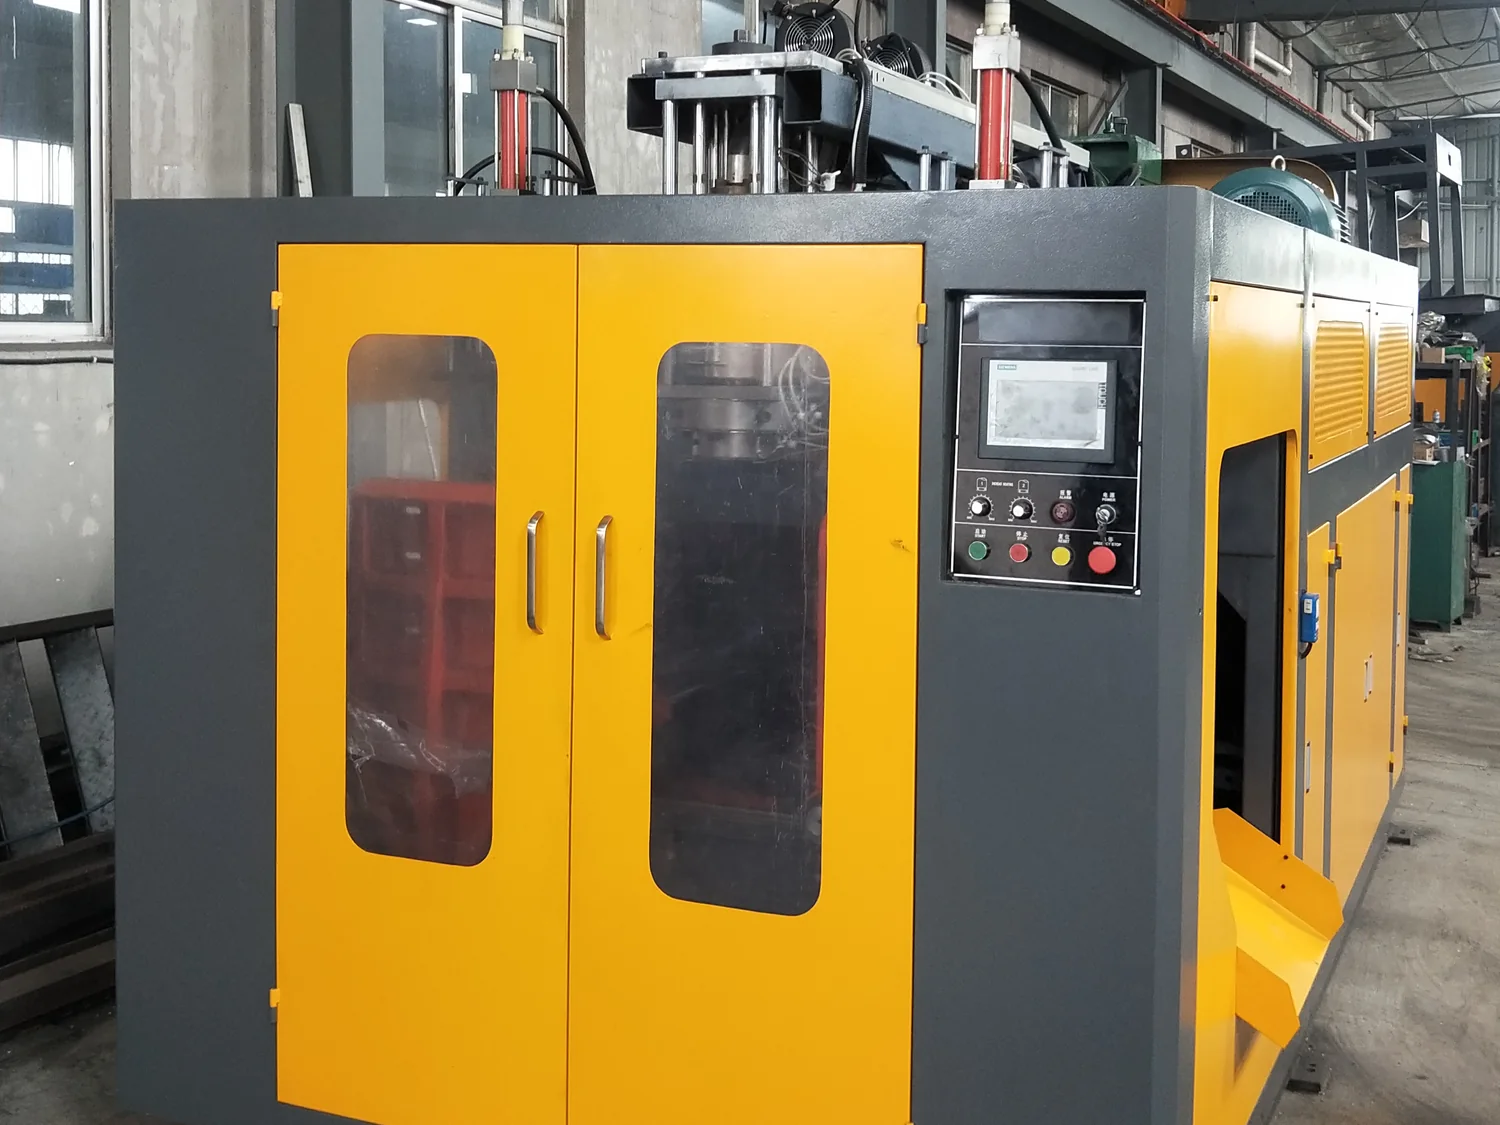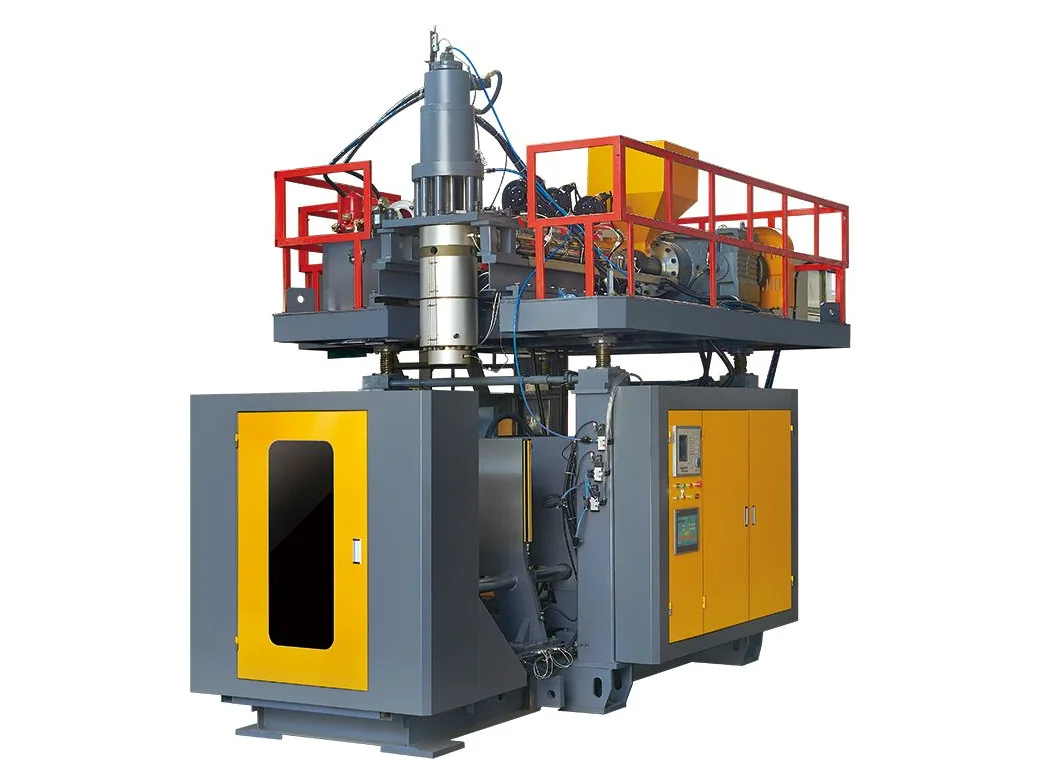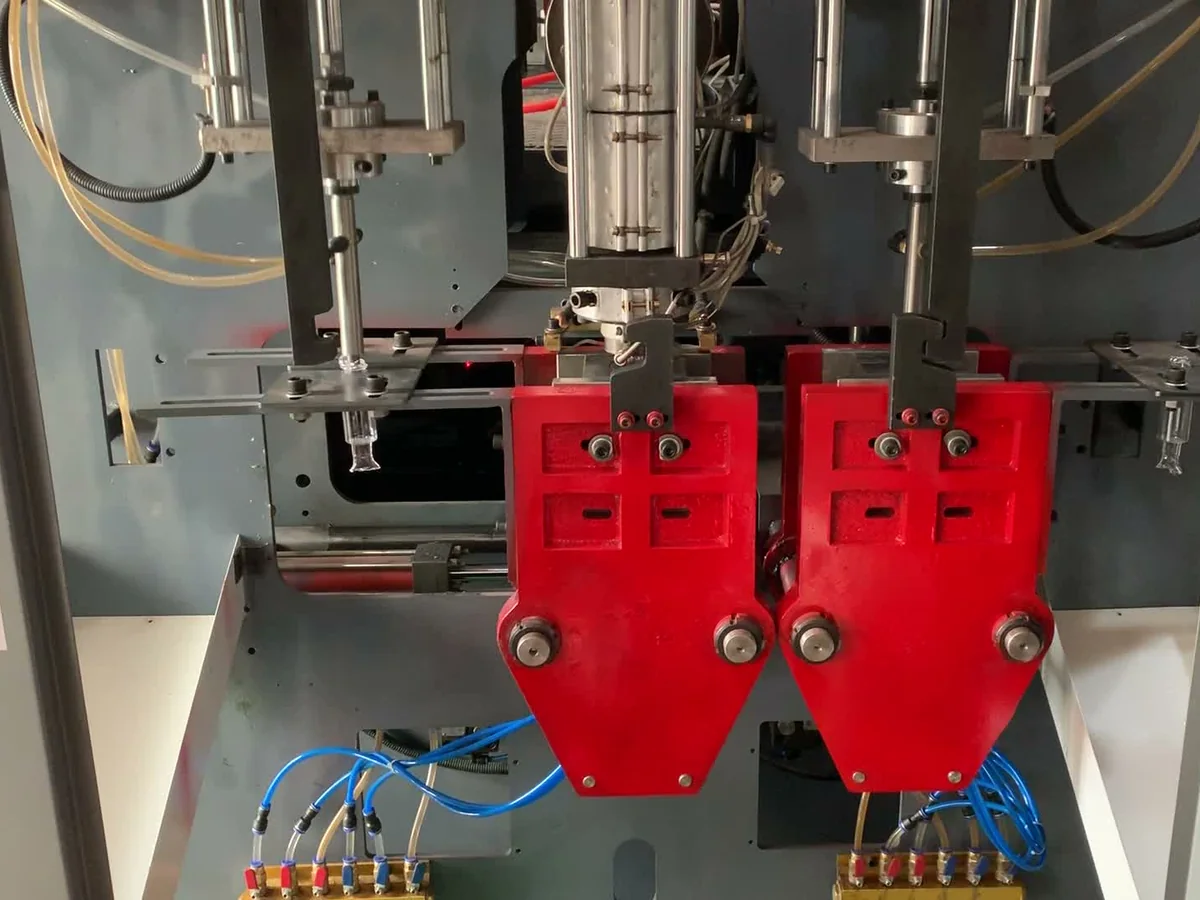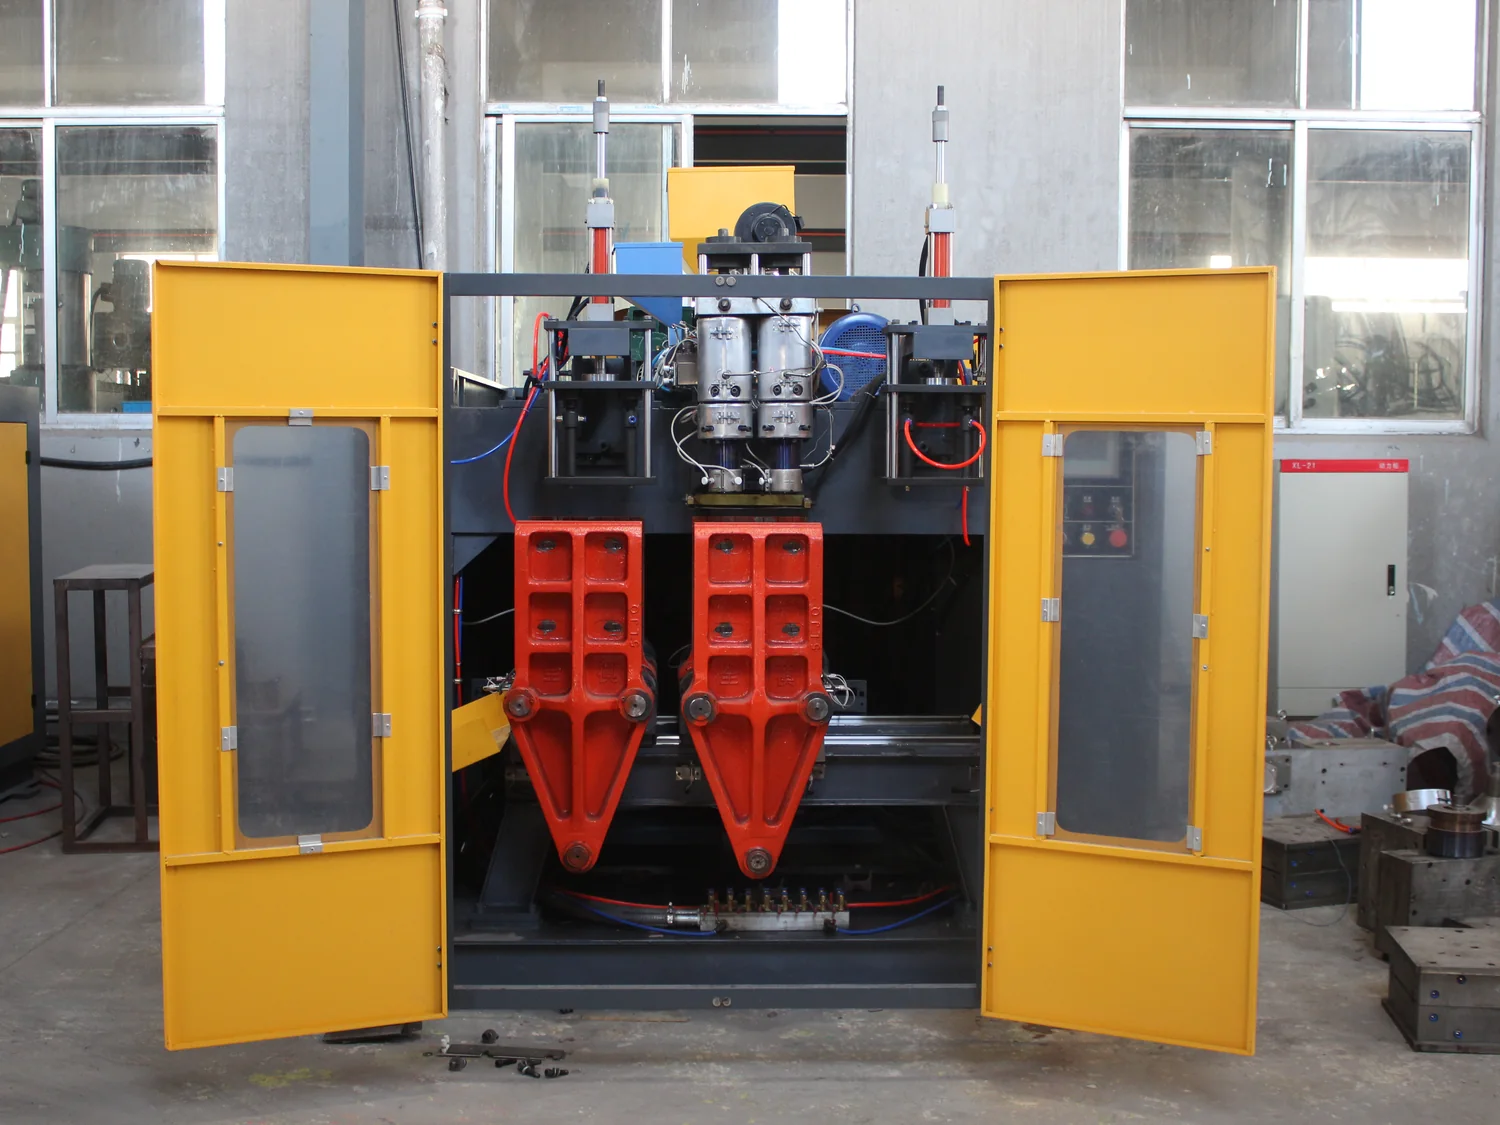
两个名字听起来接近,但起点完全不同。挤出吹塑先挤出熔融塑料管坯(型坯),模具闭合后吹气,让型坯贴紧模腔成型。注拉吹塑则先注塑瓶坯,再加热、拉伸并吹成最终瓶子。设备、模具和成本结构都不一样。
没有哪种工艺绝对更好。真正有用的问题是:它是否适合这个容器、这种原料和这个年产量;以及按项目全生命周期算,哪一种更省钱,而不只是比较设备报价。
成本差在哪里
第一是模具。挤出吹塑模具是围绕型坯闭合的对开模腔,不需要注塑瓶坯模那样的精密芯模、浇口和冷却布局。对 5L 化工罐或 20L 桶来说,吹塑模具通常比“注塑瓶坯模 + 拉伸吹塑模”的组合更简单、更便宜。
第二是气源。挤出吹塑使用低压空气,通常 0.6–0.8 MPa(6–8 bar)。注拉吹塑需要高压空气,常在 3–4 MPa 左右,高压空压机会增加设备和运行成本。配套辅机从起点就不一样。
第三是原料。挤出吹塑适合 HDPE、PP、PVC、PETG,以及含再生料的多层结构。注拉吹塑在瓶级 PET 上占主导,因为拉伸步骤会让分子取向,在较薄的壁厚下获得强度。PETG 和瓶级 PET 是不同材料,PETG 通常走挤出吹塑,不走注拉吹塑。
| 挤出吹塑 | 注拉吹塑 | |
|---|---|---|
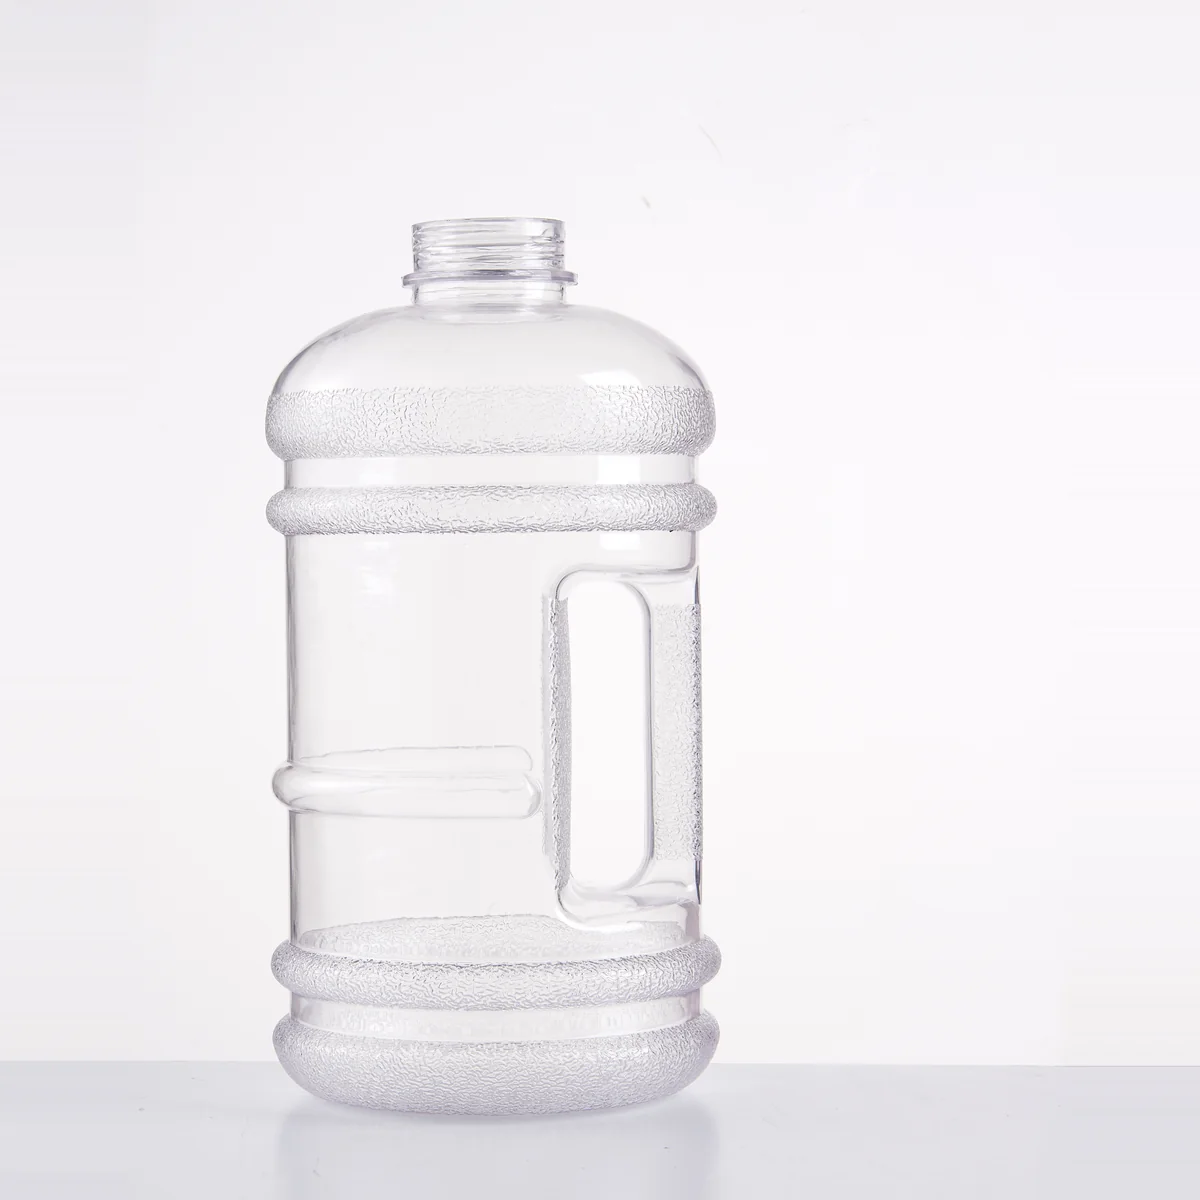
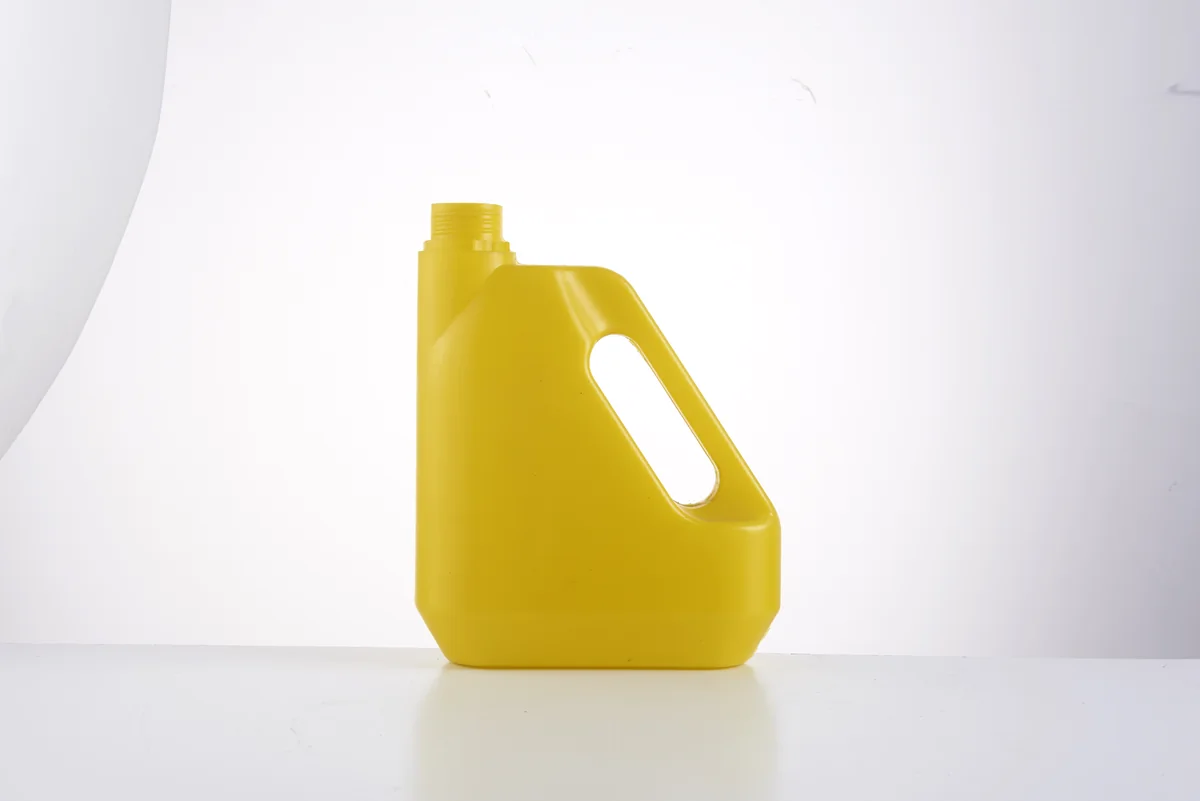
| 典型容器 | 瓶、罐、化工罐和桶;带把手、广口结构容易实现 | 薄壁 PET 水瓶、碳酸饮料瓶和果汁瓶 |
| 模具 | 只需吹塑模具,不需要瓶坯模 | 注塑瓶坯模 + 拉伸吹塑模 |
| 气源压力 | 0.6–0.8 MPa | 通常在 3–4 MPa 左右 |
| 原料适配 | HDPE、PP、PVC、PETG;可做 EVOH 多层 | 瓶级 PET;部分 PP 和 PLA |
| 产量形态 | 中小批量、换规格频繁、可多腔 | 大批量、规格范围窄 |
| 优势场景 | 带把手、广口、阻隔层、再生料、较厚壁 | 规模化生产轻量薄壁高透明瓶 |
左右滑动表格查看全部列 →
挤出吹塑擅长什么
在 0.1–50L 容器范围内,这种工艺有几项结构性优势:
- 把手和广口:型坯在对开模中成型,整体把手或大瓶口不需要另外注塑一个零件。
- 阻隔结构:多层模头可以把 HDPE、EVOH 和粘合层做在同一段型坯里,阻隔层在壁内,而不是靠独立内衬。
- 再生料:生产废料可以粉碎后回到内层,项目原料成本会因此不同。
- 换型:换一套吹塑模具和模头,就能切换到另一种容器;平台不被某一种瓶坯设计绑死。
- 壁厚:通过型坯和壁厚控制,可以把材料放在容器真正需要的地方——把手、底部和瓶口。
什么时候注拉吹塑更合适
如果产品是薄壁 PET 水瓶或碳酸饮料瓶,批量很大、规格范围很窄,注拉吹塑通常是正确工艺。拉伸步骤带来的透明度、强度和轻量化,是挤出吹塑在该产品上做不到的。只做挤出吹塑设备的供应商,应该把这一点讲清楚,而不是硬推自己的机器。
反过来也一样。带整体把手、厚底和耐化学要求的 20L HDPE 桶,不适合注拉吹塑。模具、把手和壁厚结构都指向挤出工艺。
采购时容易漏掉的成本
- 模具和换型成本:设备便宜、但模具贵且换型慢,三年下来可能更贵。
- 气源和冷却:高压空气和冷冻水是运行成本,不只是公用工程条件。
- 废料和再生料:能回用自身废料的工艺,原料成本和不能回用的工艺不同。
- 占地和操作团队:紧凑的单工位产线和高产能注拉吹产线,对厂房和人员的要求不同。
一个简短的选型顺序
- 明确容器、原料和年产量。
- 判断壁厚结构是否需要阻隔层或再生料层。
- 比较模具成本和换型成本,而不只是设备价格。
- 核对工厂的气源压力、气量、冷却和电力条件。
- 要求按拟定配置试机或提供样品。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。