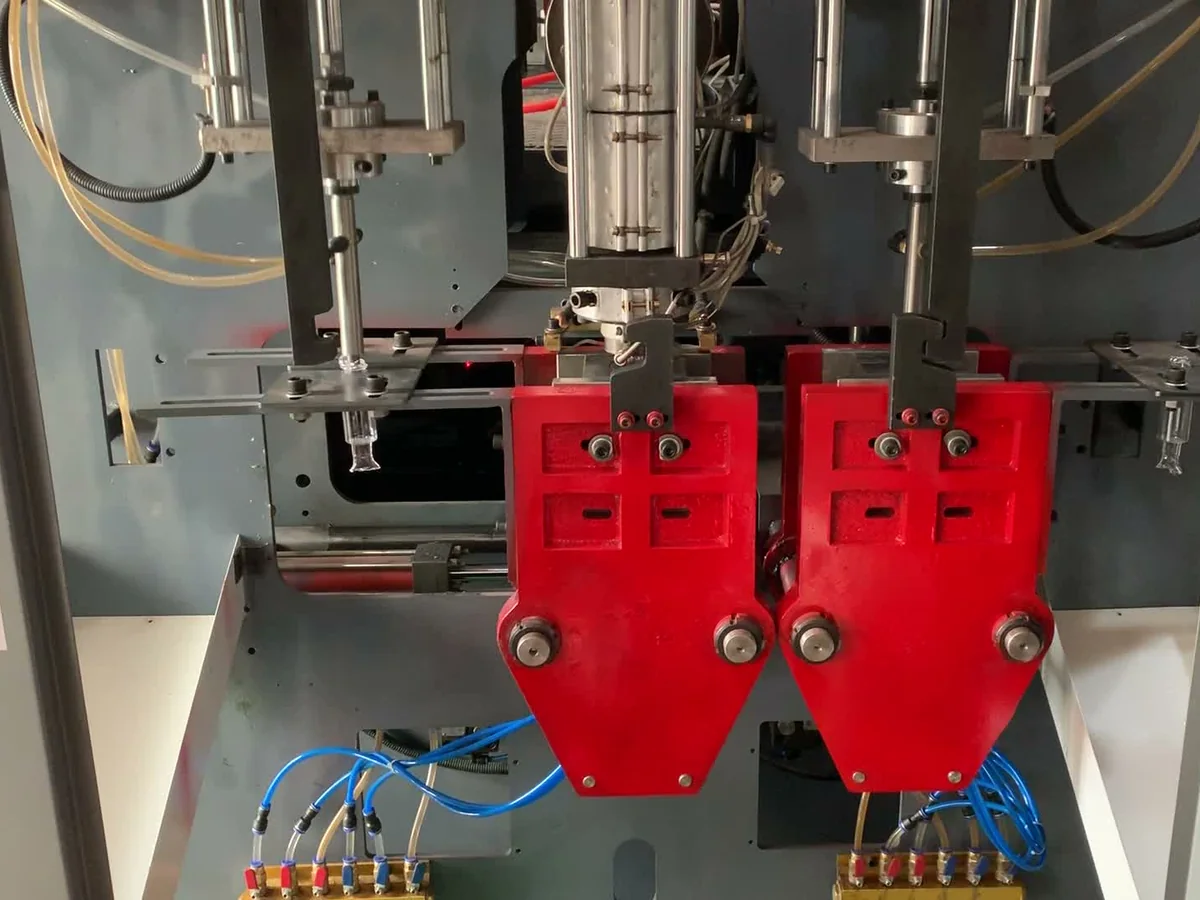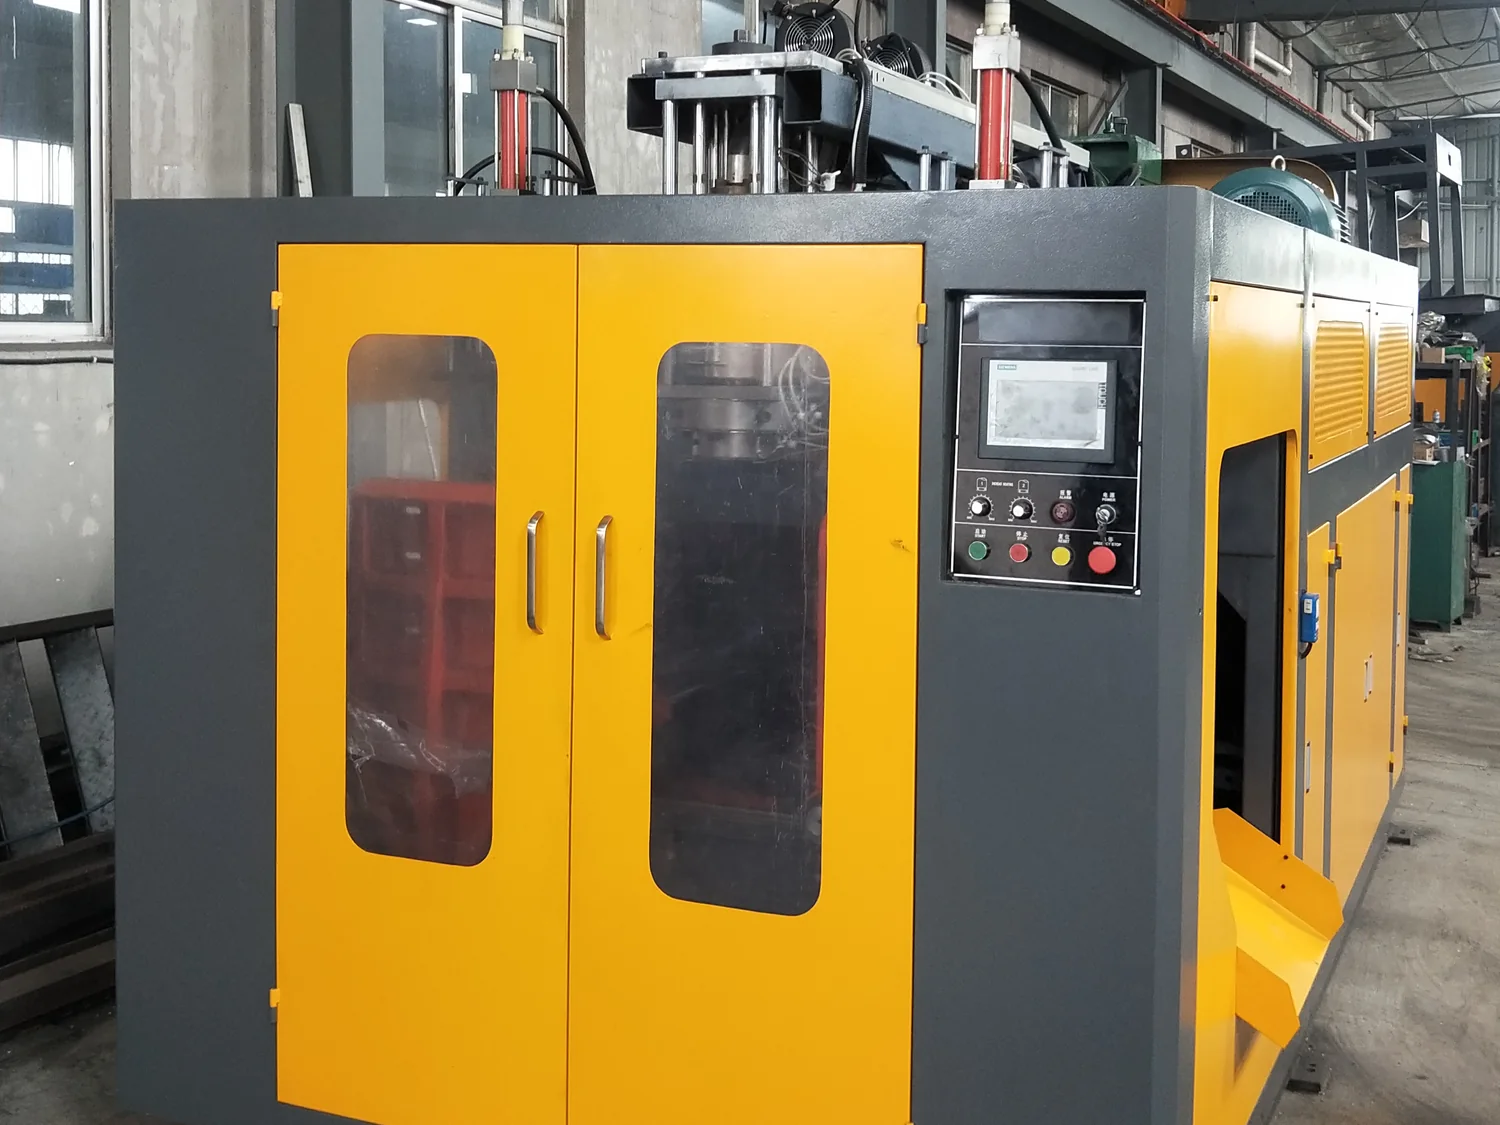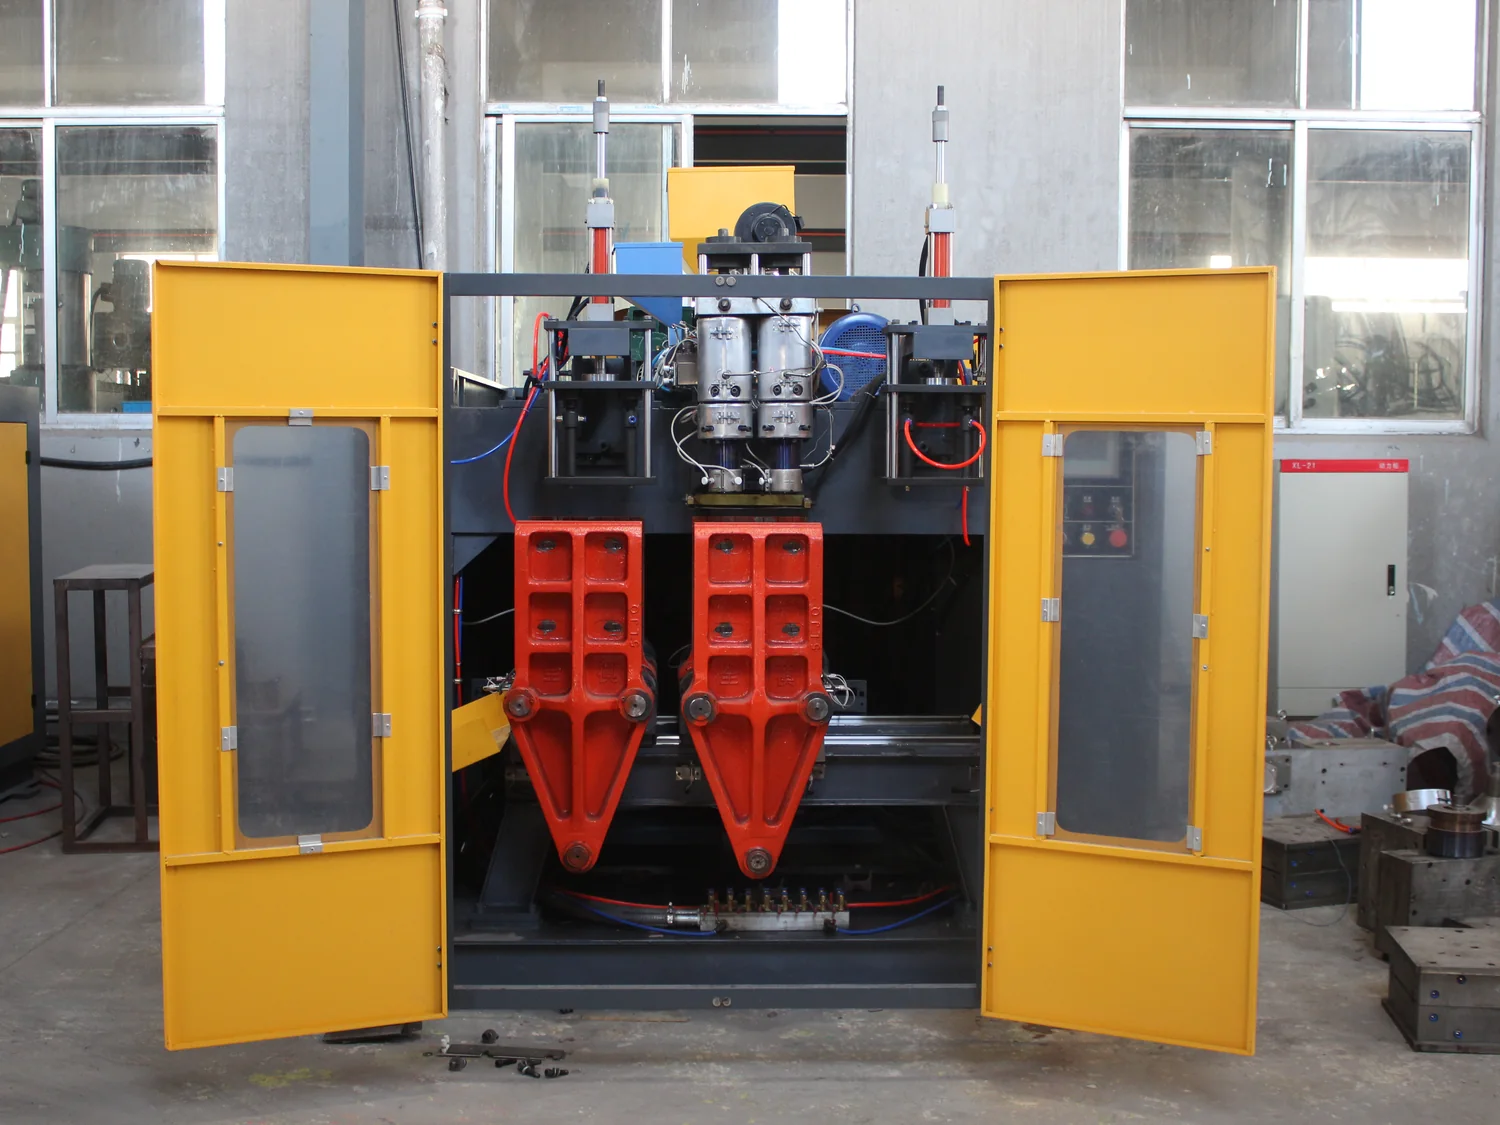
选择 PETG,通常是为了透明度、光泽和设计自由度。这些特性也会让工艺波动变得可见。在不透明 HDPE 瓶上不明显的一点雾度、一道流痕或一个拿取痕迹,到了透明化妆品容器上就会成为废品。
因此,PETG 项目不能简单按“同一台设备换一种料”来报价。原料、干燥、温度曲线、螺杆、模头、模具冷却和取件都需要一起考虑。
1. 从原料数据表开始
向 PETG 供应商索取推荐干燥条件、熔体温度范围、停留时间限制和牌号特定工艺说明,并以此作为设备和工艺规格的起点。不要照搬 HDPE 或 PET 瓶坯的设定。
2. 干燥和原料处理属于工艺的一部分
水分可能影响透明度和表面质量。干燥机、料斗、停留时间和回料策略应与产线一起确定,而不是等设备到厂后再补。若使用回料,需与原料供应商确认允许比例,并验证外观。
3. 温度与熔体稳定性
料筒和模头温度曲线应遵循原料供应商建议,并在实际模具上调整。停留时间过长或温度不稳,可能造成外观缺陷和壁厚波动。设备的加热分区和控制响应很重要,但设定值必须经过验证。
4. 模具与冷却决定表面
模具钢材、抛光、冷却水道布局、瓶口/进料设计和排气都会影响透明件。透明容器的冷却时间往往是比挤出机产能更大的制约。模具与设备应同步规划,并在量产前约定样品确认标准。
5. 易胜画册对 PETG 的说明
画册列有 PETG 双工位中空吹塑机,适用 0.1–15L 制品,支持 1–4 腔,原料为 PETG。画册没有单独公布该配置的完整功率表。这是画册的边界,不应靠猜测补齐。
| 画册字段 | PETG 配置 |
|---|---|
| 产品容量 | 0.1–15L |
| 适用原料 | PETG |
| 工位 | 双工位 |
| 腔数 | 1–4 |
| 功率 / 公用工程 | 按最终配置确认 |
| 模具与工艺 | 按项目确认 |
6. 先确认样品,再放量
PETG 产线应设置明确的样品确认步骤:试模、壁厚测量、在约定光照下检查透明度、必要时做跌落/泄漏测试,并签署金样。生产规划应使用确认样品的循环时间,而不是画册估算值。
数据来源:E-SHION 产品画册第 05–10 页。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用画册数据,不写入未经证实的性能数字。