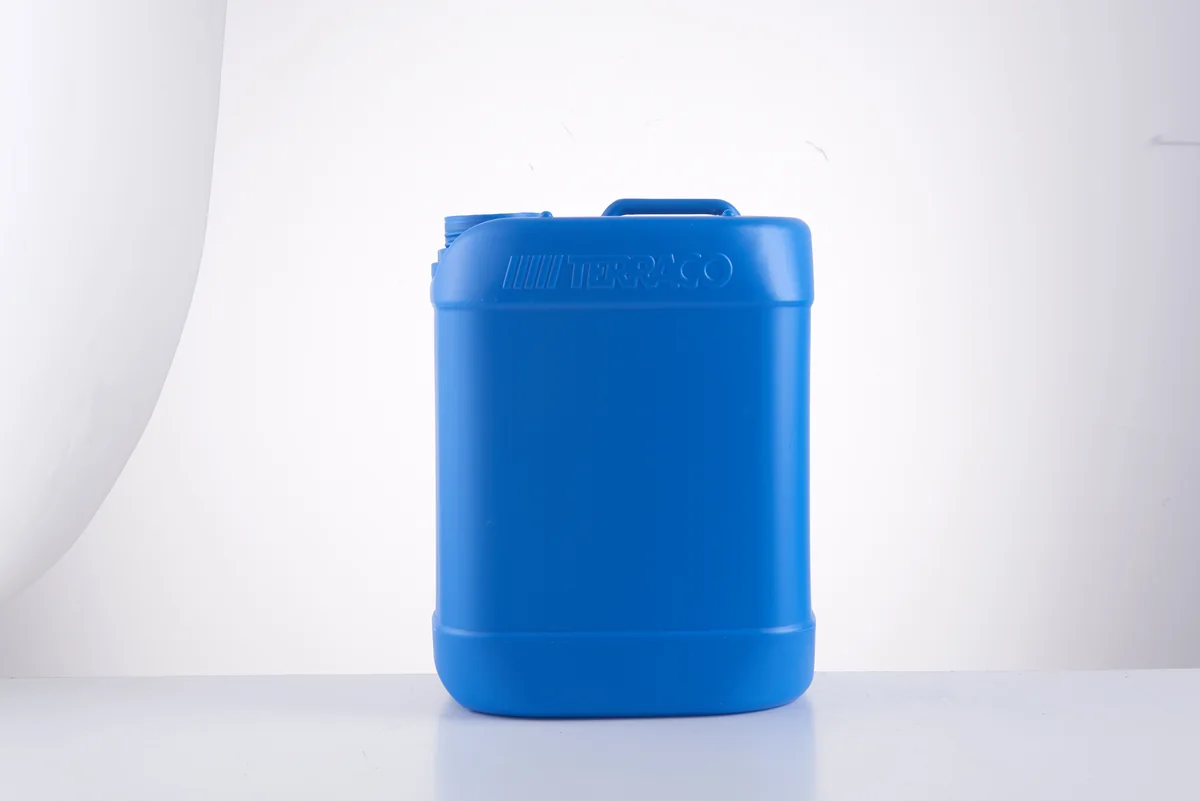
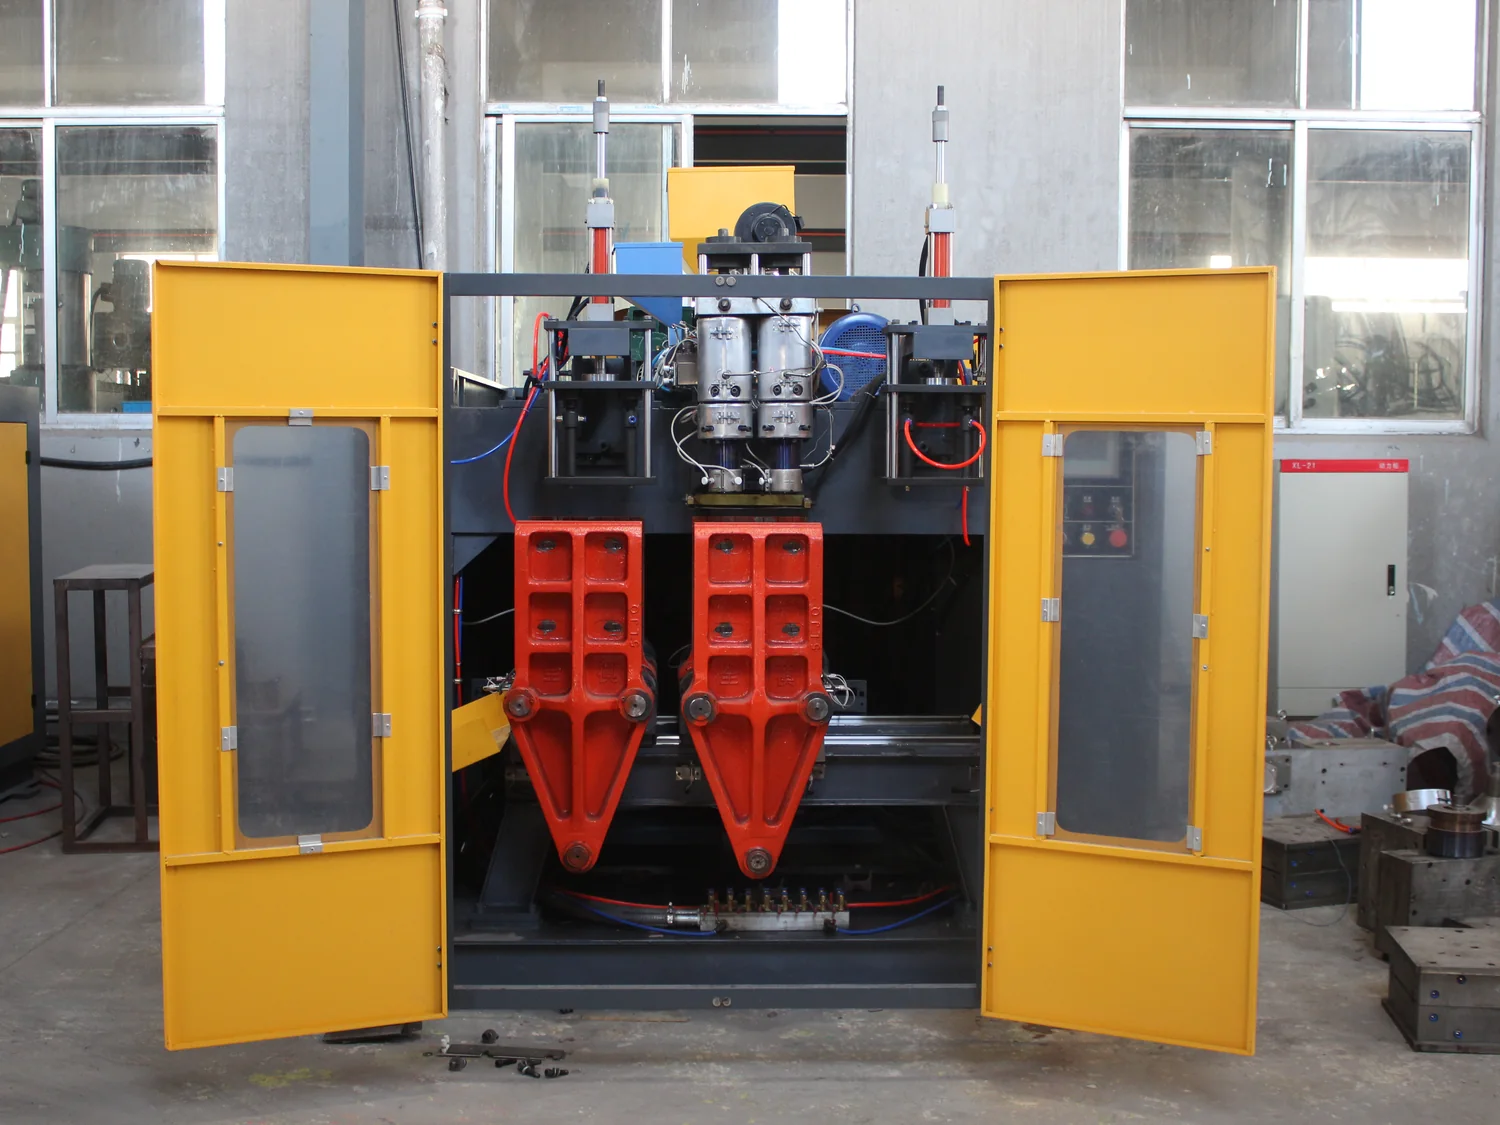
很多设备比较从最大容量开始,但单看这个数字最容易误导。带把手的 5L 瓶、广口 5L 罐和 5L 化工罐,可能需要不同的模具尺寸、模板间距和取件方式,尽管画册可能把它们都归在同一个最大容量下。
1. 先锁定成品
记录瓶身直径、总高度、瓶口、把手、制品重量、壁厚范围、原料牌号,以及阻隔或再生料要求。有图纸或 3D 文件就直接使用。标称容量不是完整规格。
这一步也会决定制品是否真的属于小容器范围。细高的 16L 容器和矮胖的 16L 罐,可能是两个不同项目,因为高度会直接影响模板间距和模具高度。
2. 核对设备边界,而不只是容量
对每个候选型号,逐项对比以下字段:
- 模板尺寸:模具外形要放得下,并留出夹持和支撑空间。
- 模板间距:必须大于模具厚度,并留出取件空间。
- 锁模力:必须在吹气压力下保持模具闭合;应按模具投影面积核算,而不只看容器容量。
- 螺杆直径和长径比:影响塑化、产量和适用原料范围。
- 挤出量:可供模头使用的塑料吞吐能力,单位 kg/hr。
- 模头布局和中心距:必须与模具腔位间距匹配。
画册中的双模头、三模头、四模头中心距是模具布局参数,不是最大容器直径。它们适合做初步模具布局核对,最终由模具设计确认。
3. 用实际循环计算产量
成品产量不等于挤出量。使用以下公式:
两腔模具实测循环 20 秒,则每小时 180 模,理论 360 件/小时,尚未扣除废品。若验证废品率为 3%,规划值约为 349 件/小时。请用实际模具、原料和冷却条件下的实测值替换示例。
4. 先选工位数,再定腔数
单工位占地更小、换型更直接。双工位可以提高单循环产量、更充分地利用挤出机,但也会带来更多模具位置、更复杂的取件配合和更大的占地。正确答案取决于产品组合和班次,而不是“自动化越多越好”。
5. 正确理解功率数据
装机功率用于电气容量规划;实际功率是运行参考值,会随加热需求、原料、循环和环境变化。例如 ES-50L 画册标称装机功率 105–120 kW、实际功率 35–50 kW。电气供应按装机功率准备,初步电费估算可用实际功率,最终以实测为准。
6. 报价锁定前确认模具与公用工程
模具接口、模板安装孔、模头位置、气源、冷却水、电压和取件自动化应在同一次沟通中确认。设备本身有能力,但现有模具装不上,或工厂气源和冷却不足,仍然是错误配置。
一个简单的选型顺序
- 确定容器、原料和年产量。
- 估算模具尺寸和腔位布局。
- 按模板、模板间距和锁模力筛出平台。
- 用实测或供应商确认的循环时间计算产量。
- 确认模头、取件和公用工程方案。
- 以书面形式确认最终配置、测试范围和服务条款。
数据来源:E-SHION 产品画册第 05–10 页。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用画册数据,不写入未经证实的性能数字。