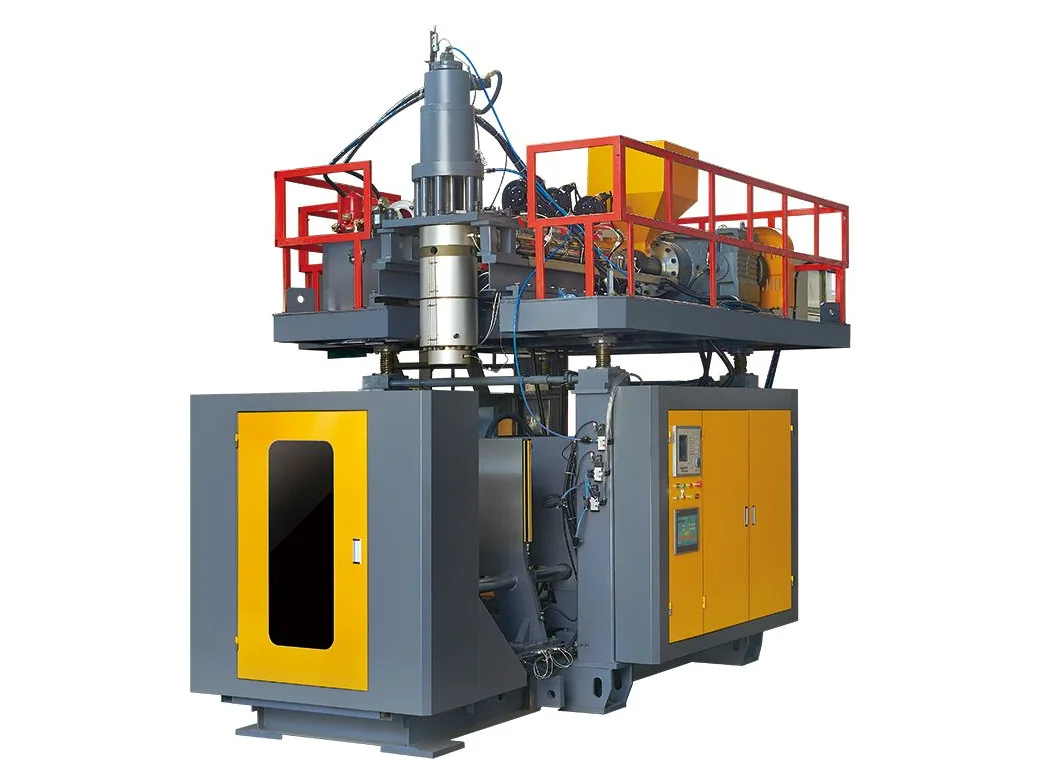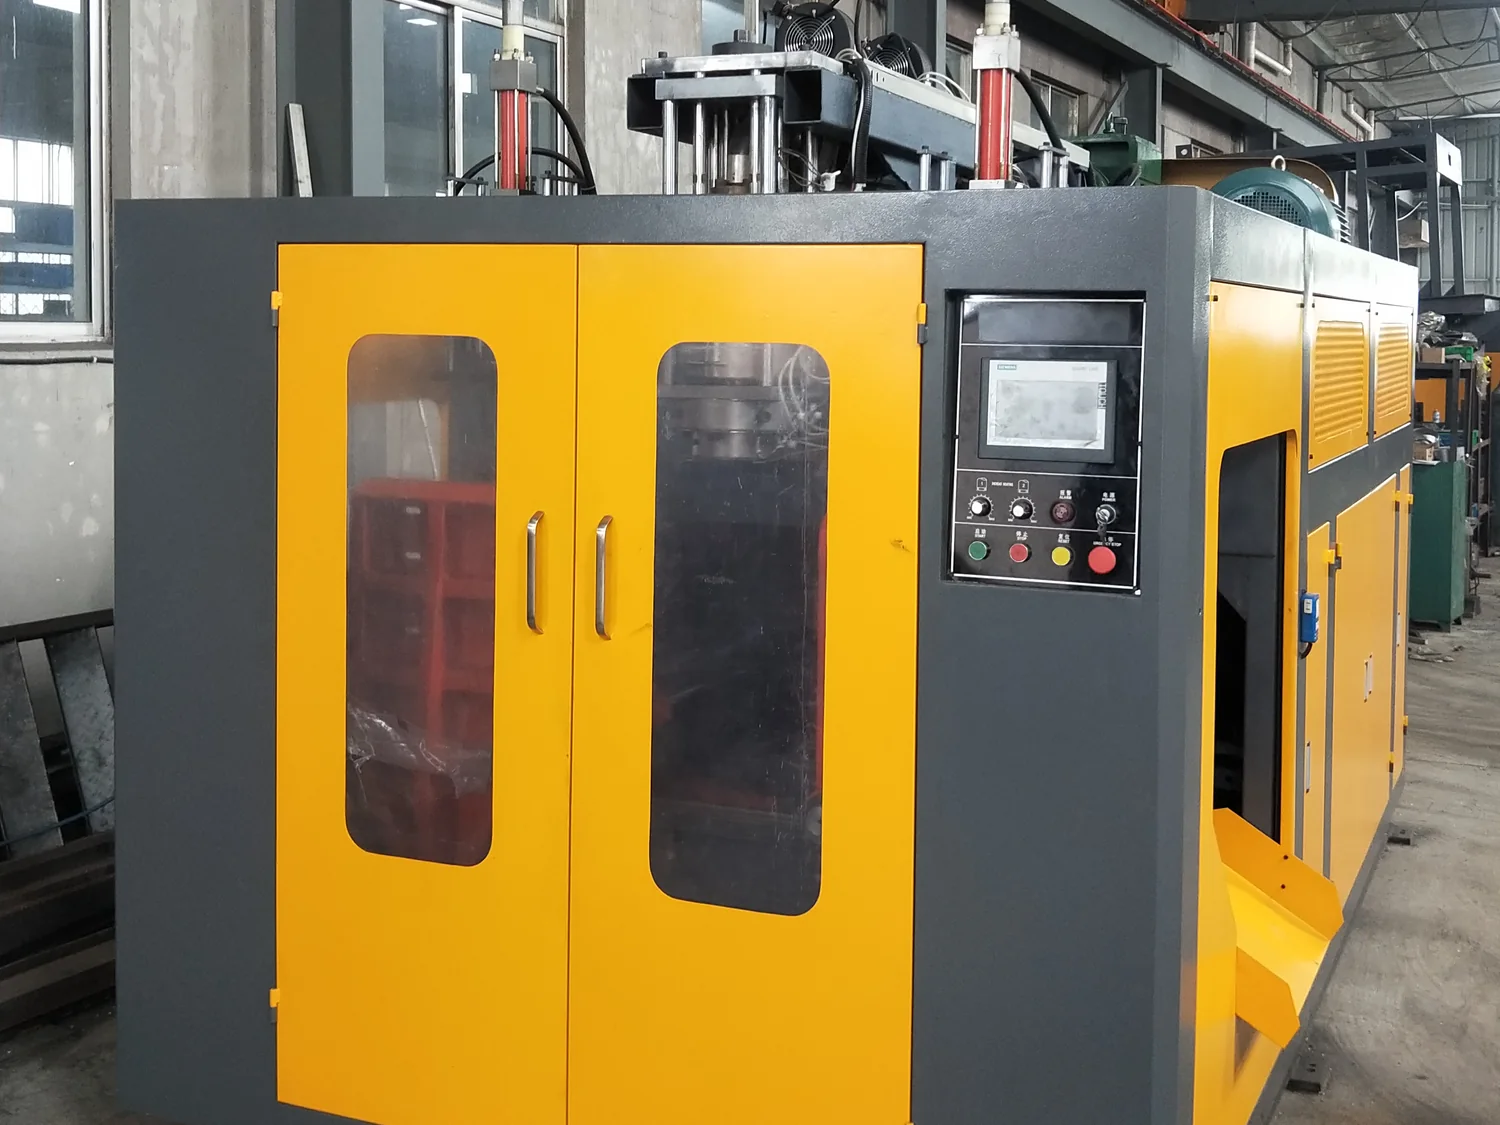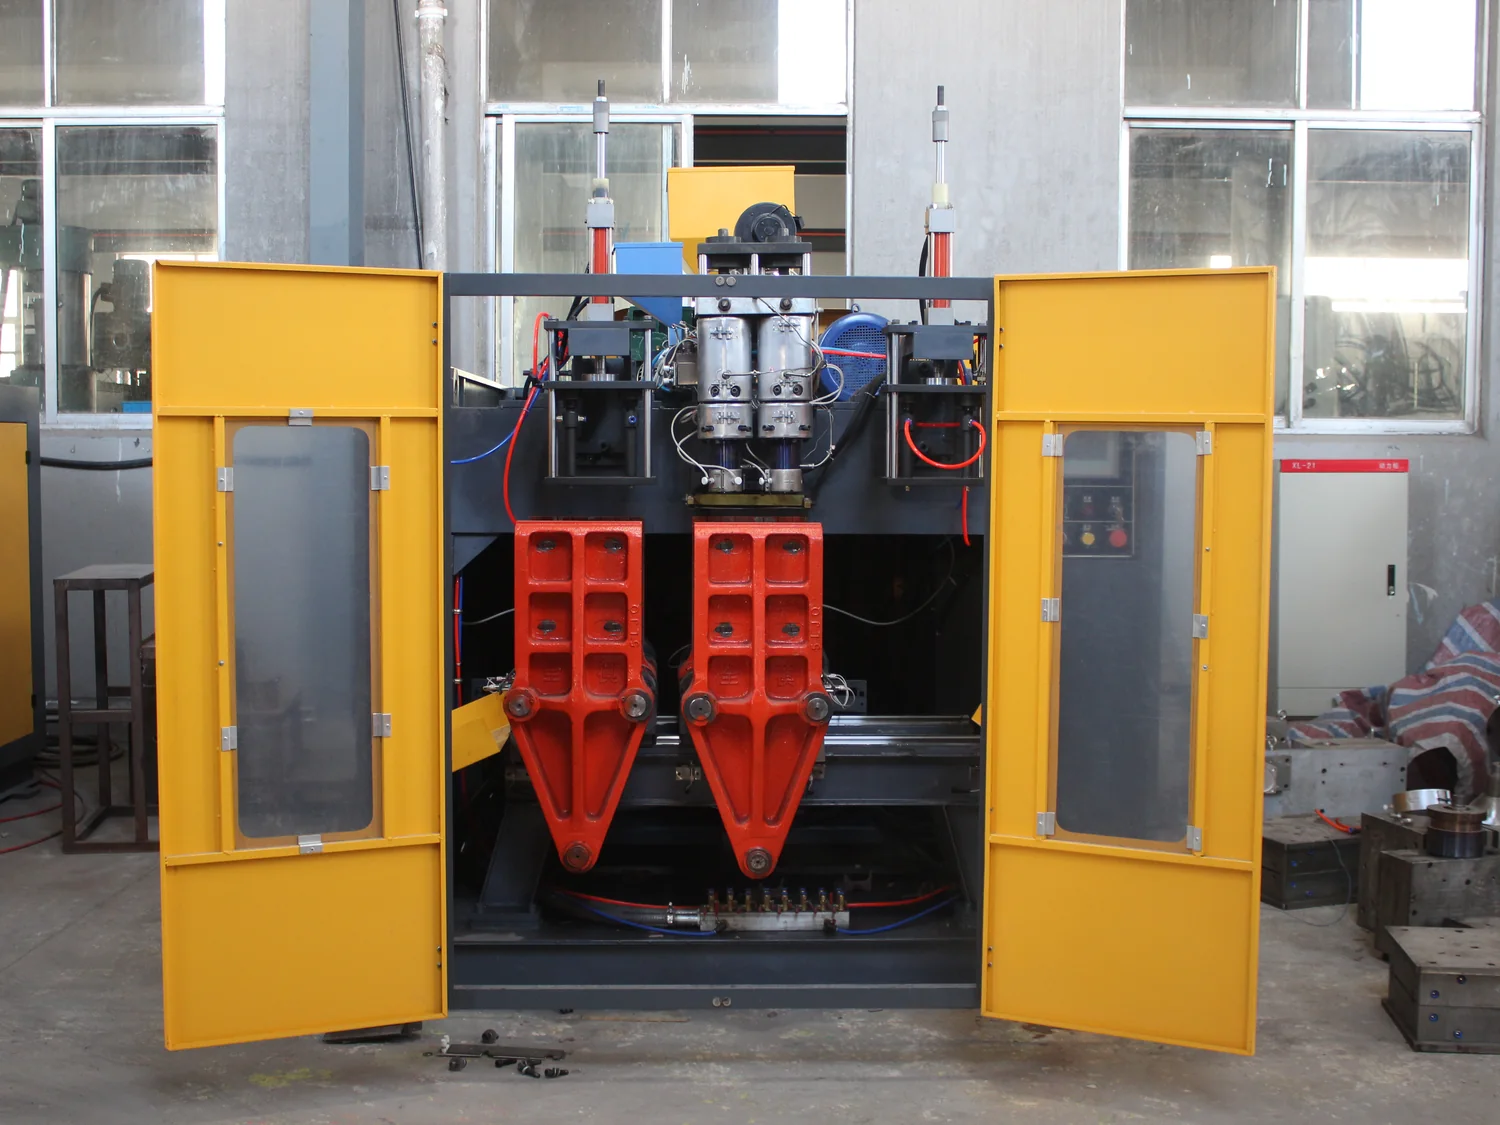
20L 化工罐或 50L 桶,并不是放大的瓶子。模具更重、模板间距更长、型坯更大,一个错误循环的代价也更高。设备决策要从模具和容器结构开始。
1. 容器就是项目
记录容器外形尺寸、把手、瓶口、底部、制品重量和壁厚分布。化工罐的把手和凹槽会让模具复杂度远高于标称容量;桶的高度和模具深度则直接决定模板间距要求。
2. 锁模与模具支撑
画册标称 ES-30L 锁模力 215 kN、模板 580 × 740 mm;ES-50L 为 260 kN、880 × 780 mm。这些是核对实际模具投影面积、吹气压力和模具重量的边界。模具能放进模板,仍可能过重或过深。
| 画册字段 | ES-30L | ES-50L |
|---|---|---|
| 最大制品容量 | 30L | 50L |
| 锁模力 | 215 kN | 260 kN |
| 模板间距 | 350–800 mm | 400–1000 mm |
| 模板尺寸 | 580 × 740 mm | 880 × 780 mm |
| 螺杆直径 / 长径比 | 80 mm / 25:1 | 90 mm / 25:1 |
| 挤出量 | 100–120 kg/hr | 110–160 kg/hr |
| 装机功率 | 100–110 kW | 105–120 kW |
| 实际功率(参考) | 30–40 kW | 35–50 kW |
| 整机重量 | 10 t | 13 t |
3. 产量与能耗
单腔大型容器,瓶颈往往是冷却和循环时间,而不是挤出机。用实测循环和废品率计算每小时合格品数量,再以画册实际功率为起点估算电费,最后在装机后实测验证。
不要只按装机功率比较设备。装机功率更高的机器可能采用不同的加热和驱动策略;有意义的指标是在相同制品和循环条件下的单件合格品能耗。
4. 成本构成
- 制品重量和原料价格:通常是最大的一项成本。
- 废品与开机损失:大型制品每个废品都含更多材料,影响更明显。
- 循环时间与能耗:冷却、液压和加热都会贡献。
- 模具成本与维护:大型模具是重要资本支出。
- 人工与搬运:大型制品需要合适的取件和包装。
- 物流:设备与模具运输、安装和调试。
5. 项目清单
- 容器图纸,含尺寸、把手和瓶口细节。
- 模具图纸、预估重量和所需模板间距。
- 原料牌号和耐化学性要求。
- 目标产量和班次安排。
- 现场可用电力、气源和冷却水。
- 取件、测漏和包装方案。
- 目的国认证和验货要求。
6. 报价中要确认什么
索取最终设备配置、模具接口图、公用工程表、测试范围、包装方案和备件清单。大型容器项目中,模具和设备应作为一个系统报价;只报设备,会把最重要的接口问题留到最后。
数据来源:E-SHION 产品画册第 05–10 页。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用画册数据,不写入未经证实的性能数字。