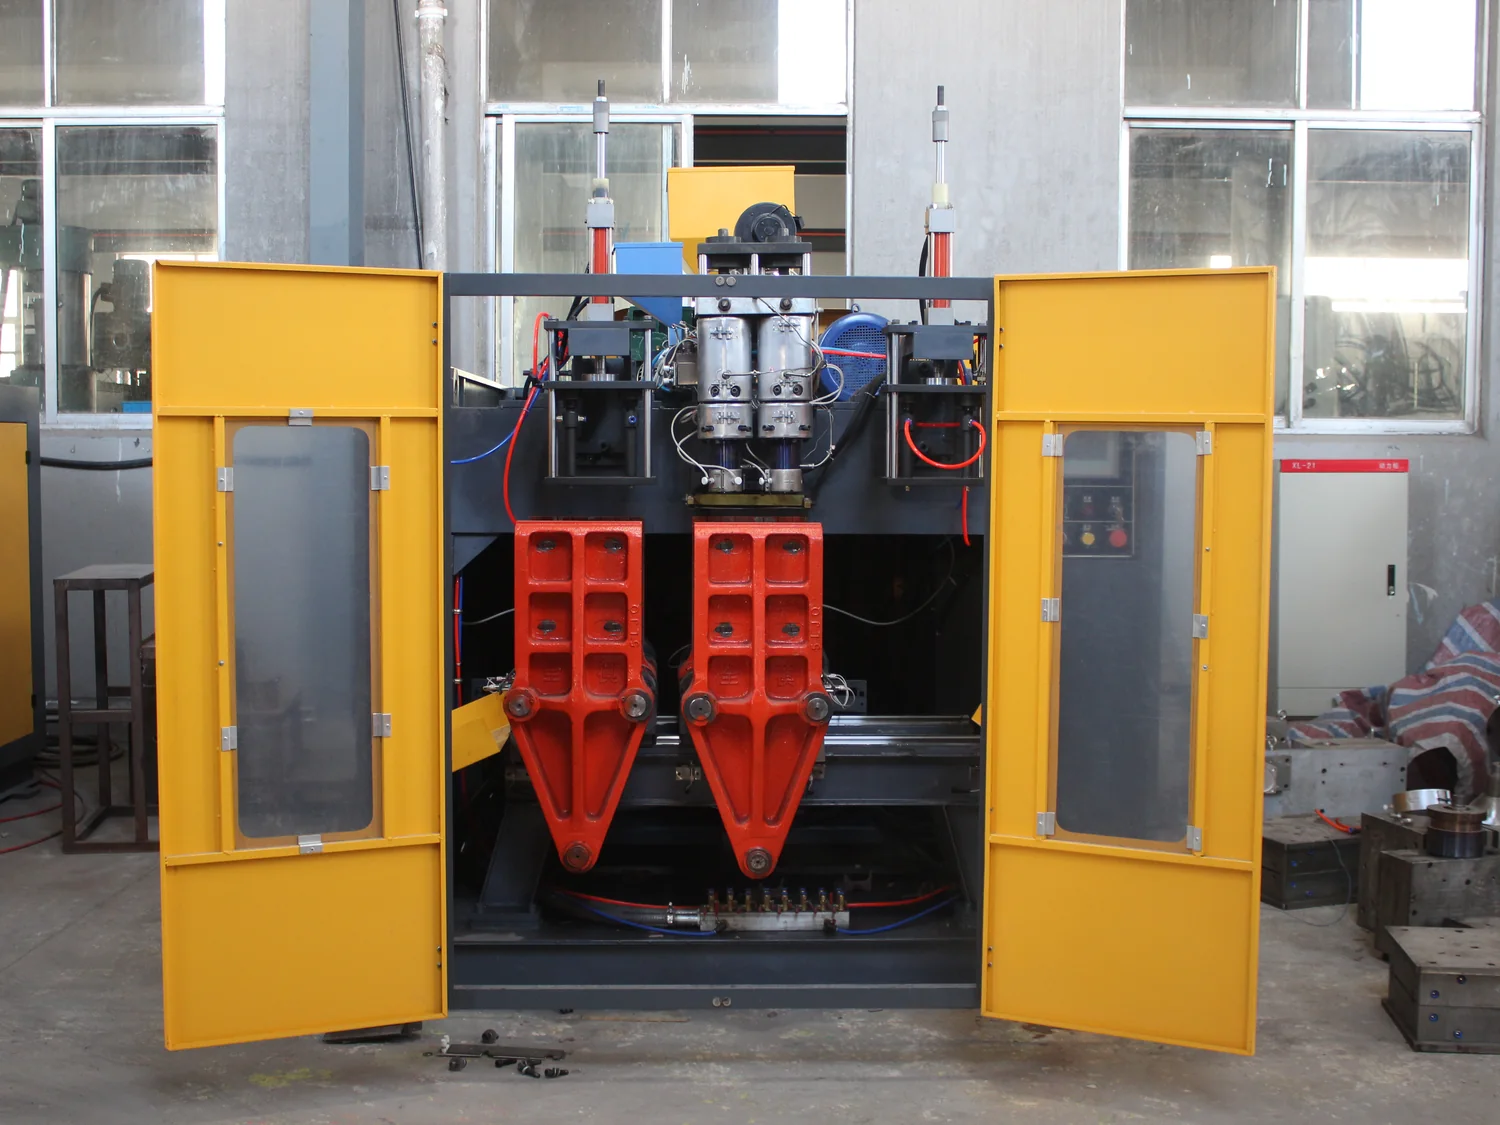
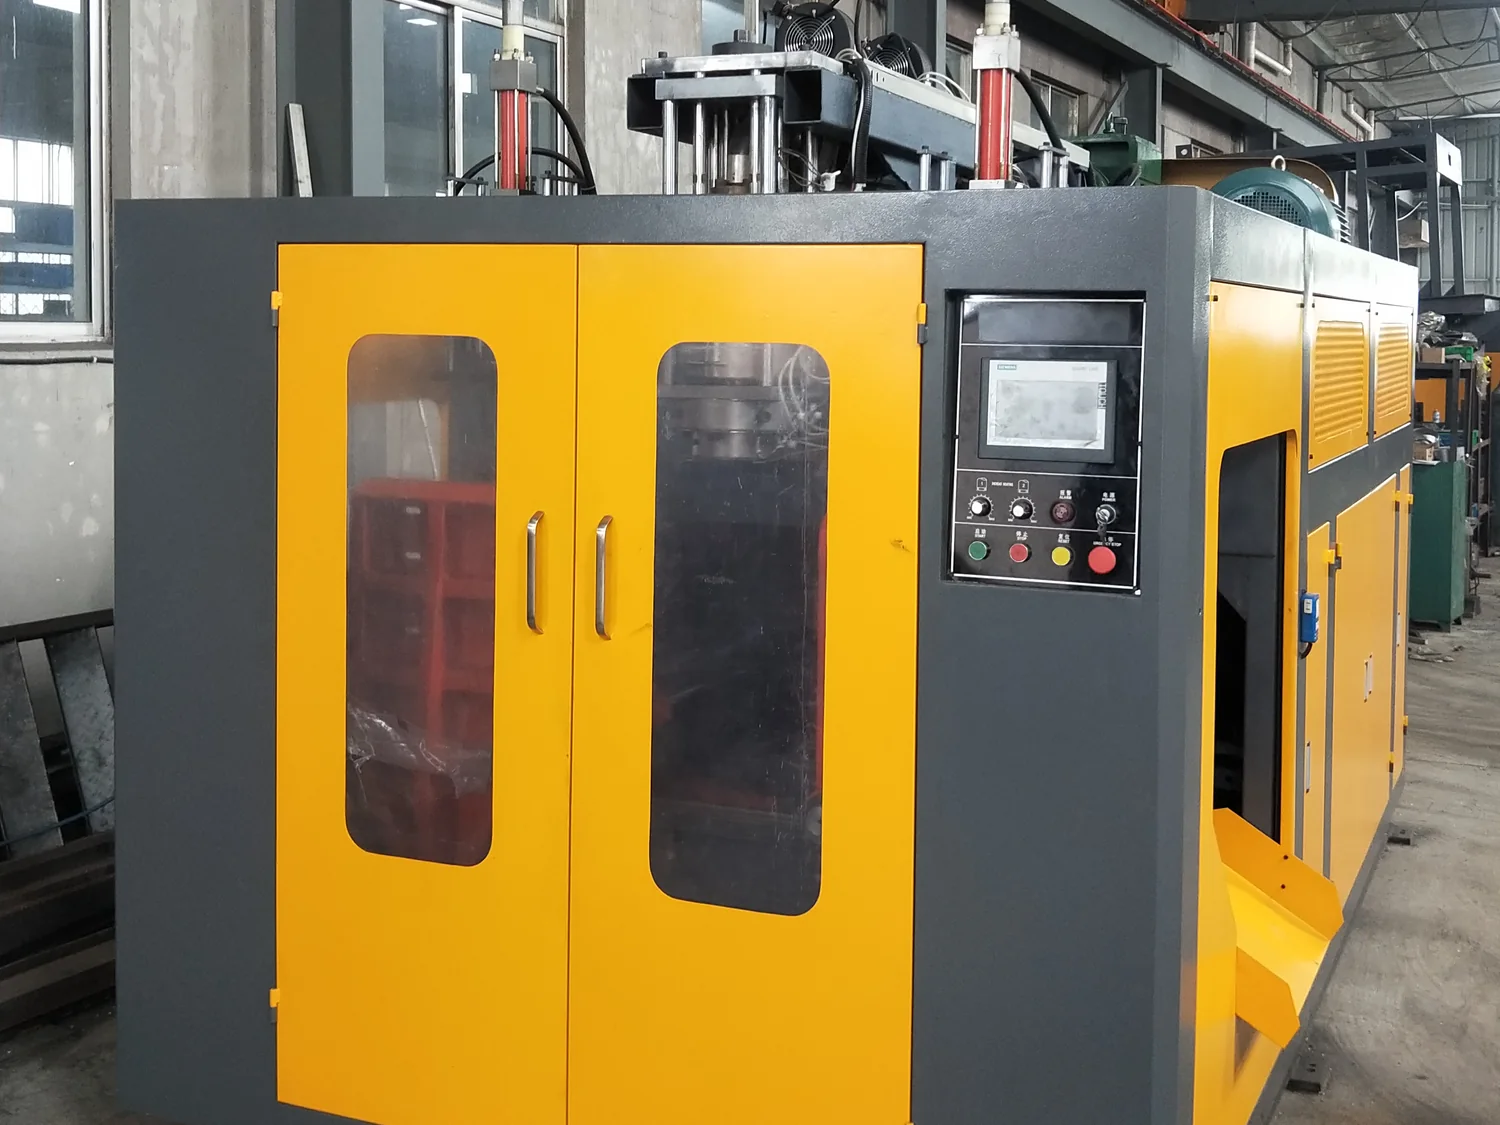
画册为相同的 0.1–16L 平台提供单工位和双工位版本。纸面上主要差别是工位数;实际生产中,第二个工位会改变循环平衡、模具数量、取件布局和操作协调量。
第二个工位改变了什么
- 单循环产量:两个工位可在协调循环中同时生产两副模具的制品。
- 模具数量:需要匹配和维护两套模具,而不是一套。
- 挤出能力利用:模头和挤出机必须同时供给两个工位,不能顾此失彼。
- 占地与通道:两个锁模单元需要更多换模和维护空间。
- 换型:模具更多,产品切换时的准备工作量更大。
- 取件:成品路径和自动化需要同时处理两个工位。
产量计算:不要简单乘以二
画册中双工位机型的挤出量和装机功率更高,这与双工位配置相符。但成品产量仍取决于腔数、循环时间、冷却和废品率。
公式为:腔数 × 每腔每循环合格品数 × 每小时循环次数。若单工位两腔模具循环 20 秒,理论产量为 360 件/小时。双工位配两副相同模具理论上可翻倍,但前提是挤出机、冷却和取件都能支持两个工位保持相同节拍。
| 型号 | 最大容量 | 挤出量 | 装机功率 | 重量 |
|---|---|---|---|---|
| ES-5LS | 5L | 65–80 kg/hr | 32–42 kW | 4.5 t |
| ES-5LD | 5L | 100–120 kg/hr | 34–45 kW | 6 t |
| ES-10LS | 10L | 80–100 kg/hr | 38–48 kW | 6.5 t |
| ES-10LD | 10L | 130–160 kg/hr | 45–55 kW | 8 t |
| ES-16LS | 16L | 100–120 kg/hr | 48–55 kW | 7 t |
| ES-16LD | 16L | 130–160 kg/hr | 50–65 kW | 10 t |
什么时候单工位更合适
- 产品规格经常变化,换型时间比峰值产量更重要。
- 初期产量不足以支撑两套模具。
- 场地有限,或工厂布局更适合紧凑单元。
- 制品相对平台较大,一副模具已用满可用模板。
- 操作团队规模较小,更简单的配置更容易稳定运行。
什么时候双工位更有价值
- 产品组合稳定、批量较大。
- 两副模具都能保持良好状态,并可按计划成对更换。
- 挤出机和冷却系统能支持两个工位平衡循环。
- 工厂能容纳更大占地和额外取件设备。
- 商业测算基于实测节拍和真实模具成本,而不是简单翻倍假设。
隐性成本:更多模具位置
两个工位意味着两副模具、两套调试流程和更多尺寸检查。如果项目批量小、SKU 多,额外的模具投入可能抵消产量优势。这是生产规划问题,不只是设备价格问题。
决策清单
- 年产量和 SKU 数量是多少?
- 模具多久更换一次?
- 工厂能否支持两副模具及其维护?
- 实际制品的实测循环时间是多少?
- 模头和挤出机是否有能力同时供给两个工位?
- 是否有足够空间放置模具、取件设备并保留维护通道?
数据来源:E-SHION 产品画册第 05–10 页。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用画册数据,不写入未经证实的性能数字。