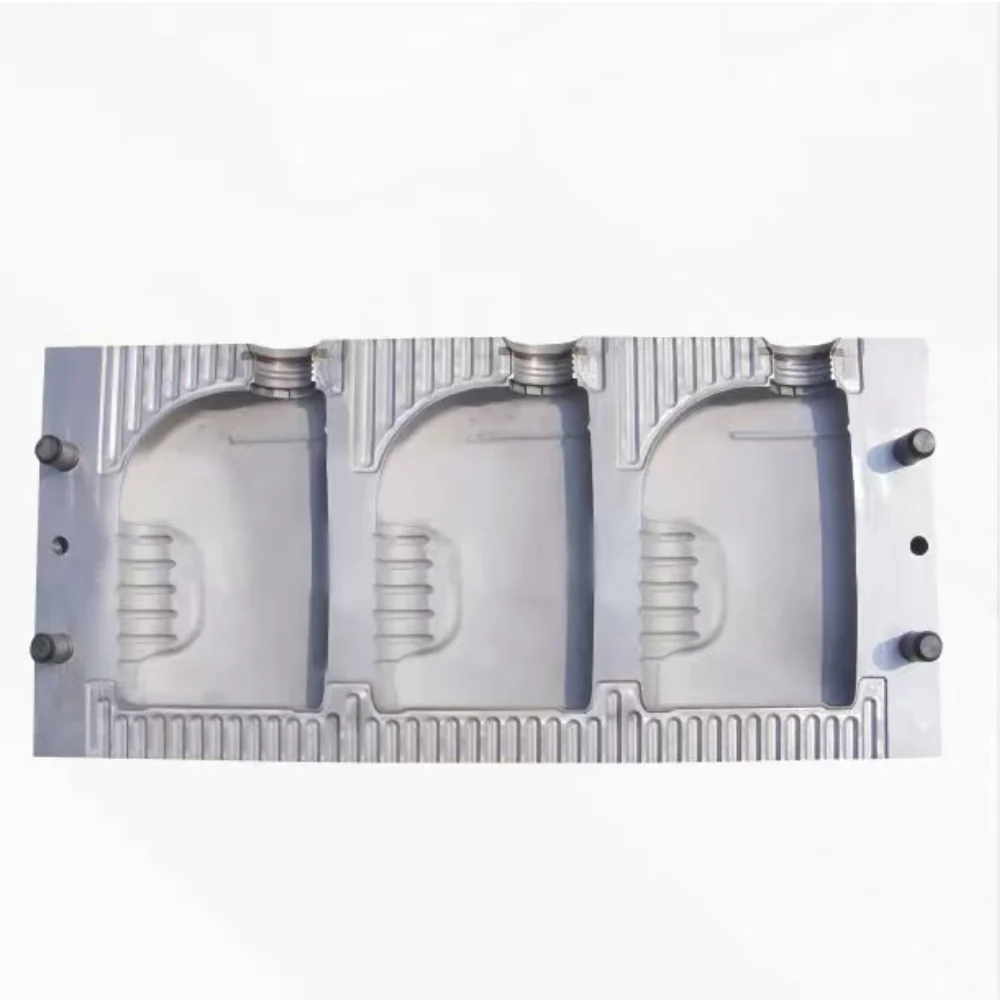
新模具到厂时通常已经打好包装、刷好漆,看上去可以直接上机。真正决定第一周能不能出合格瓶的,是安装:模具偏了几毫米、四个角受力不均,或者冷却水接反了方向,机器照样能转,但出来的会是厚薄不均的瓶壁、椭圆的瓶口,模具寿命也会被拖短。下面是我们在一台单工位上走的顺序,每一步都有能看见的合格判据。
从开箱到首件合格的九个步骤
把安装当成一条链,而不是一串任务。每一步都在为下一步创造条件:模板没擦干净就判断不了平行度,水路没试压、锁模力没设定,也谈不上壁厚。顺序记住一句话:吊在模具吊点上,对中靠定位圈,四个角查平行,水路按图纸方向接。
| 阶段 | 检查内容 | 合格判据 |
|---|---|---|
| 吊装 | 吊带挂在模具吊点 | 模具水平,不碰拉杆 |
| 就位 | 定位圈进入模板定位孔 | 底面贴合无间隙,模号与图纸一致 |
| 平行度 | 锁模闭合后测四角间隙 | 接触均匀,再加到工作锁模力 |
| 锁模力 | 按投影面积与吹气压力核算 | 按模具厂给定值设定,分型面不出飞边 |
| 水路 | 按图纸接进回水 | 工作压力下不漏,模温均匀 |
| 首件 | 壁厚、切口、瓶口、重量 | 全部在图纸公差内,首件单签字 |
左右滑动表格查看全部列 →
双工位机器要在两个工位分别做一遍再开机。两个工位共用一副锁模框架,一边好一边不好,多半是框架或就位的问题,不是模具本身。
吊装、对中与平行度
这三项检查决定后面大部分结果。
- 只吊模具自带的吊点。水嘴、吹针和料道都不是受力点。
- 就位前把模板和模底面擦干净。底面下一颗铁屑,型腔就会歪,一个角先受力。
- 对中以定位圈为准,它定义机器轴线,不要用模具外缘找正。
- 锁模闭合时先量四角,再加到工作锁模力复测;需要加垫片就先加,不要靠加大锁模力硬压。
水路、气路与首件签样
冷却水路最容易被当成接管子的活。其实回路顺序、流向和排气决定模具两半温度是否一致,而这会直接反映在壁厚和变形上。
进回水严格按模具图纸接。挡板式和喷泉式回路有方向,接反了会留下局部热点,冷水机再大也压不下去。首次空循环前先注水、排气、按工作压力试漏,并记录每一路的流量。
- 壁厚查底部、瓶身和肩部,切开看,不要目测。
- 底部切口:不出现薄线,也不夹料。
- 瓶口:圆整,螺纹不被吹针碰伤。
- 重量在图纸公差内,飞边修整干净。
- 分型面飞边四周均匀,不能一边厚一边薄。
这些都过了再签首件单。首件单和模具放在一起,连同水路记录和锁模力设定,下次换模从已知数据开始,而不是靠记忆。
还在选平台?先比较单工位与双工位的差别,再拿0.1–16L 单工位系列的模板尺寸核对模具底板。
报价需要你提供什么
安装支持要按实际零件报价,不能靠猜。把这些发过来,回复里就能给出合适的机型和范围。
- 容器图纸:容量、重量、瓶口和壁厚公差。
- 模具图或模号、腔数、模具重量和吊点位置。
- 计划上机的机型,或每小时需要的产量。
- 原料与层结构,包括回料比例。
- 现场水、气、电:压力、温度、电压、相数。
- 目的港和最晚到货时间。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。