
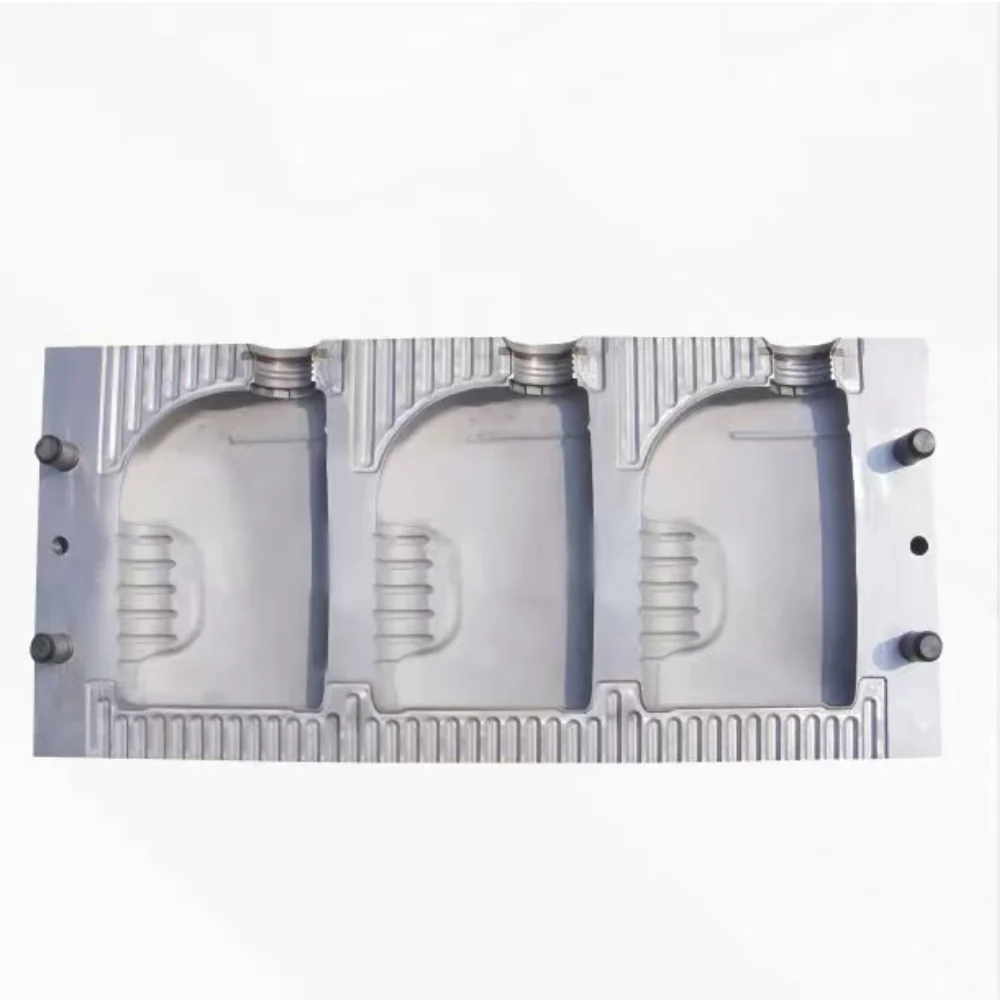
模具在整条吹塑线里往往不是最贵的一项,却决定了机器什么时候停。订单做到一半模具到寿,损失不是那套钢件的价钱,而是重新开模、装机、试模这段时间停掉的产量。所以问模具寿命多少模次,真正要解决的是排产风险:能做多少模、先坏哪里、翻新能不能撑到下一批订单。
吹塑模具一般能做多少模次?
部分模具厂对保养良好的钢模会给出约 100 万模次的说法,铝模则更低。这是供应商口径,不是保证值。真正先到极限的通常不是型腔表面,而是夹料口、瓶口镶件和排气槽。
模次本质上是一份磨损预算,花得快慢看工况。同一副模具跑不同材料,模次不会一样,所以任何数字都要连同前提一起看:材料、壁厚、实测周期和保养间隔。
- 材料:加填料、PVC、高比例回料,比纯 HDPE 更磨型腔和夹料口。
- 锁模力:按投影面积和吹气压力核算,过大只会加速磨损。
- 冷却水:结垢抬高模温,周期变长,收缩跟着变。
- 搬运存放:跌落、撬分型面、无保护存放都伤密封面。
- 保养:定期清排气、补抛光,比修夹料口便宜。
最先失效的三处:夹料口、瓶口镶件、排气槽
夹料口是压合管坯、焊死飞边的那道窄边,每一模都要和对半压一次,刃口会慢慢变圆。早期表现是飞边拉丝、底部熔接线发虚、跌落渗漏。它可以修磨,但每磨一次去掉一层材料,修完口高要回到图纸,余量用完就得换镶件。
瓶口镶件成螺纹和密封面,通常是独立件,因为磨损最快、更换最便宜。注意瓶口椭圆、螺纹飞边、盖子旋不到位、密封面渗漏。换一只镶件的工作量,远小于重开型腔。
排气槽负责放掉最后几个角里的空气。被飞边粉尘堵住或抛光抛死后,会烧焦、缺角、光泽不均。用铜刮刀清理,别上砂轮机,在型腔拉伤前重新开槽。
模具寿命与磨损点检查表
| 模具部位 | 最先出现的迹象 | 检查什么 | 处理 |
|---|---|---|---|
| 夹料口 | 飞边拉丝、底部熔接线发虚 | 口宽与刃口圆角是否符合图纸 | 修磨;余量用完则换镶件 |
| 瓶口镶件 | 螺纹飞边、盖子渗漏、瓶口椭圆 | 螺纹牙型与密封面 | 抛光或更换镶件 |
| 排气槽 | 烧焦、缺角、光泽不均 | 槽深与是否堵塞 | 铜刮刀清理;堵死则重新开槽 |
| 型腔表面 | 瓶身出现转移痕 | 抛光状态与水痕 | 补抛,同时查冷却 |
| 冷却水路 | 周期变长、壁厚不均 | 流量与水质 | 除垢,核对冷水机设定 |
| 导柱导套 | 分型面错位、飞边台阶 | 磨损与对中 | 更换导柱导套,重新对中 |
左右滑动表格查看全部列 →
翻新还是开新模:分界在哪里
翻新划算的前提是磨损只在夹料口、镶件和排气槽,模具还能稳住壁厚和瓶口尺寸。三种情况不划算:修磨余量用完;分型面或型腔要补焊;修模报价接近新模一大半。市场参考:简单两腔瓶模约 2,000–5,000 美元,大型多腔模约 15,000–35,000 美元;再加 20–60 天交期,修模期间产线也是停的。最终以报价为准。
模具寿命也和冷却水路、安装质量有关:冷却水路与冷水机选型、安装与调试这两步做不好,再好的模具也会提前磨损。
以单工位机器上的 10L HDPE 容器模为例:底部熔接线渗漏时,先量夹料口宽度,而不是直接订新模。还有修磨余量、有瓶口镶件备件,修一次就能续产;两者都用尽,就按报价和停线损失一起算。
报价需要你提供什么
- 容器图纸:容量、瓶口规格、目标壁厚,是否有提手。
- 模具现状:夹料口、瓶口镶件、排气槽的照片,有模次记录一并提供。
- 维修历史:夹料口修磨过几次、换过哪些镶件。
- 机器参数:机型、锁模力、模板尺寸、当前实测周期。
- 产量计划:年用量,以及希望模具恢复生产的时间。
产品可参考12L 容器吹塑与1–2L 小瓶生产;设备看单工位 0–16L 系列和双工位 0–16L 系列,或联系我们并附模具照片。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。





