冷水机常被排在项目清单最后,却最早出问题。选小了,模具温度下不来,壁厚漂移、节拍被拖长;选大了,多花的钱买来的冷量根本进不了水路。多数选型错误都从一个捷径开始:拿机器的装机功率当冷负荷。
吹塑模具的冷水机该怎么选?
先算模具要带走多少热,而不是看机器装机功率。用每小时公斤数乘以每公斤塑料从熔体冷却到脱模温度放出的热量,换算成千瓦,再加启动和夏季高温的余量;最后核对每条水路是否紊流、进出水温差是否一致。
装机功率包含料筒加热、主电机、液压、油泵和电控。以 ES-5LS 为例,装机 32–42 kW,实际运行功率约 15–20 kW,其中油泵就占 11 kW。这些电不会全部变成需要水带走的热。按铭牌 40 kW 选冷水机,等于按两三倍的真实负荷买设备,压缩机长期在部分负荷下频繁启停。
冷负荷只需要三个输入,而且都能测或索取:
- 每小时产量(kg/h):腔数 × 单只克重 × 每小时模数,模数用实测周期算,不用目标值。
- 每公斤放热量:从机头熔体温度到能稳定脱模的温度之间放出的热量,向原料供应商索取,再用试模确认。
- 同时使用率:几台机共用一台冷水机,峰值有多少重叠。
这样算出来的负荷,往往比想象的小很多。这正是重点:冷水机要配模具,余量是为开机、高温天气或下一套模具主动留的,而不是看错数字留下的。
冷负荷的计算项与数据来源
| 计算项 | 数据来源 | 算错的后果 |
|---|---|---|
| 塑料产量(kg/h) | 腔数 × 单只克重 × 每小时模数 | 冷量不足,班末模温升高 |
| 每公斤放热量 | 原料数据表 + 试模实测 | 误差最大的一项 |
| 熔体温度与脱模温度 | 机头实测温度、稳定脱模温度 | 负荷高估或低估 |
| 水路数量与孔径 | 模具冷却水路图、型芯隔水板图 | 流量不足,达不到紊流 |
| 进水温度与进出水温差 | 冷水机设定值、分水器压力表 | 模面结露,或末端模腔冷得慢 |
| 共用机台与同时使用率 | 同一台冷水机上的机台数与重叠时间 | 频繁启停,温度不稳 |
左右滑动表格查看全部列 →
表里最容易被忽略的是“每公斤放热量”,它对结果影响最大;而水路数据决定一台选对的冷水机能不能真的把模具冷下来——冷量再足,也推不动一条半堵的水路或型芯顶部的一段空气。
串联、并联与水力平衡
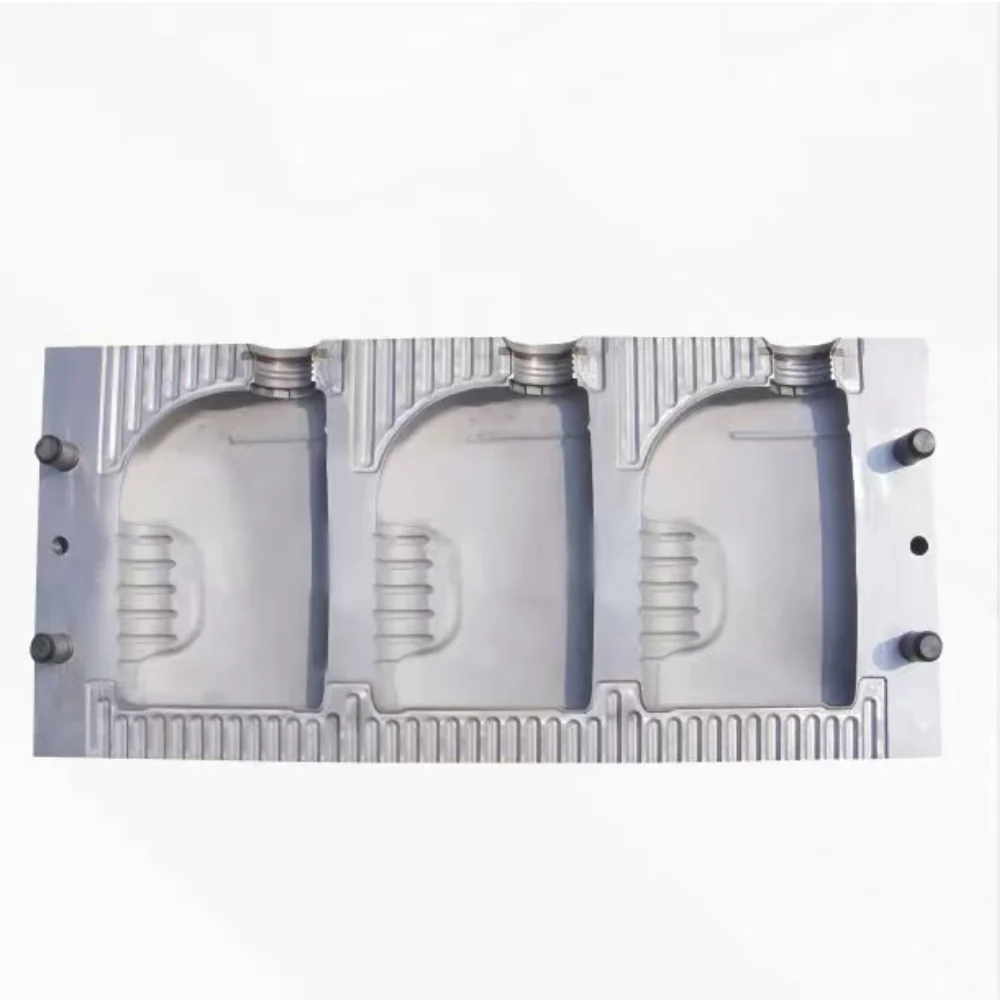
模具靠一组水路冷却,而不是一条。颈部与型芯常用喷水管或隔水板,因为直钻孔到不了顶端。并联是从分水器分水,各路进水温度一致但流量被分掉;串联是让全部流量依次经过每条水路,流速保得住,压降会叠加。选哪种,要看泵曲线和孔径,不看习惯。
- 逐条读回水温度,不只看分水器;相差几度就说明有一条在“挨饿”。
- 看流量,不要只看压力;分水器压力正常,也可能有一条水路接近关闭。
- 保持紊流:流速、孔径和水温共同决定,不是冷水机越大越好。
- 高点排气,核对喷水管长度;型芯积气是颈部发软的常见原因。
- 调试时记录一次平衡状态,每次换模后再记录一次。
常见的情形是带深提手凹槽的容器:瓶身水路在开机时是平衡的,提手那一路回水却高好几度,脱模时提手偏软。加大冷水机没有用;测流量才发现这一路低于紊流区间,换长一点的喷水管、把平衡阀开到位,不加冷量也能解决。
同一台冷水机可能只带一台单工位机型的模具,也可能带双工位机型的两个工位,后者的峰值可能重叠。调试细节见吹塑模具安装与调试。
询价需要提供什么
- 容器图纸:容积、克重、壁厚要求。
- 腔位布置、计划节拍或每小时产量要求。
- 原料牌号,以及回料比例。
- 模具冷却水路图与型芯隔水板图,注明水路数量和孔径。
- 供水条件、车间环境温度,以及这台冷水机是否还要带别的机台。
- 车间电源与压缩空气;机器需要 0.6–0.8 MPa 的压缩空气。
- 目的地与电压,因为冷水机是单独报价的辅机。
E-SHION 把冷水机作为单独辅机报价,报价按 17 项配置清单逐项确认,包括压缩机(Panasonic 或 Daikin)、JINDIAN 蒸发器、RISEFULL 水泵和 SS304 水箱等。比价时请比对这张清单,而不只是看冷量吨数。
粉碎机、空压机和输送带同样单独报价,在项目预算里可能占不小比例,每一项都应按实测负荷选,而不是套经验值。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。