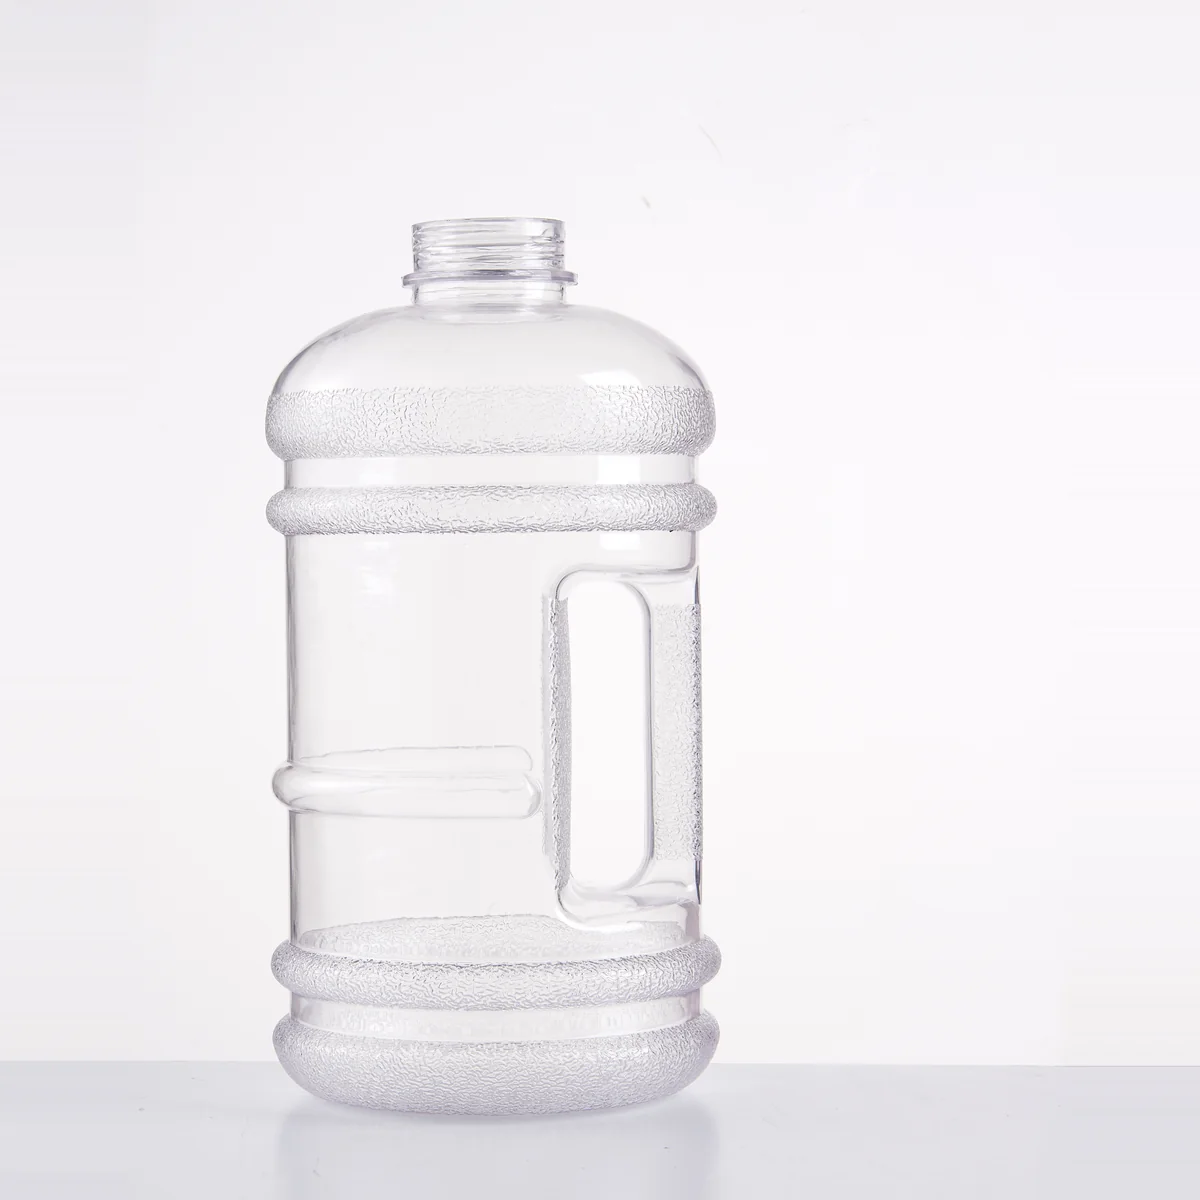
PC 被选中通常是因为透明、刚性好、抗冲击。这些性能伴随一个很窄的工艺窗口:原料吸湿、熔体黏度高,成品可能带着足够的内应力,几周后才开裂。用 HDPE 的工艺表直接套 PC,问题通常出在干燥或冷却,而不是吹胀那一步。
原料进模头之前先干燥
PC 是吸湿性材料。颗粒中的水分会在熔融时水解,产生气泡、银纹、熔接痕强度下降和抗冲下降。要用除湿干燥机干燥,并按原料供应商的方法确认含水率。PC 常见干燥条件约为 120°C、数小时,但具体温度和时间取决于牌号和干燥机,不能照搬通用表。
料斗、干燥机和输送管线都要算进去。干燥料斗如果敞开在潮湿空气中,或者干燥机没有再生,干燥就白做了。生产中要记录露点和料斗温度,不能只看开机时。
熔体强度与型坯控制
PC 熔体黏度高、加工温度高。同样长度的型坯比 HDPE 更重、更挺,合模前可能下垂或冷却不均。模口间隙、模头温度、挤出速度和型坯程序都要按 PC 设定,不能从聚烯烃订单复制。
| 参数 | 典型起点 | 为什么重要 |
|---|---|---|
| 加工前含水率 | 低于原料供应商限值,常见要求低于 0.02% | 水解、气泡、抗冲下降 |
| 干燥 | 约 120°C、数小时、除湿干燥机 | 去除水分且不降解 |
| 熔体温度 | 约 280–310°C,随牌号变化 | 流动性、型坯强度、内应力 |
| 模温 | 按牌号和制品控制 | 表面、收缩、残余应力 |
| 模口与芯棒 | 按型坯重量和拉伸设计 | 壁厚分布与熔接质量 |
左右滑动表格查看全部列 →
模具设计与冷却
PC 的收缩比 HDPE 小,但表皮冷硬,顶出和冷却要提前规划。模具钢、抛光表面、足够的脱模斜度和厚壁处的均衡冷却都很重要。尖角或突然的截面变化会集中应力;加圆角比事后处理开裂件便宜。
夹断区和吹针区也要注意。PC 强度高但对缺口敏感。粗糙的夹断边或支撑不良的镶件,可能成为裂纹起点,等制品灌装或跌落时才出现。夹断几何要在试模件上确认,不能只看模具图纸。
内应力与退火
厚壁、尖角或过盈配合的制品可能保留内应力。成型后退火可以释放应力,但温度曲线要按牌号和制品设定;不受控的烘箱循环会让容器变形。应力开裂往往是设计和工艺共同造成的:模具、冷却、浇口/夹断和装配配合都有影响。
食品接触与 BPA
聚碳酸酯可能含有双酚 A(BPA)。多个市场对食品接触用途有限制,欧盟也在其中,具体规则随用途和司法辖区变化。不能因为 PC 透明,或者因为过去有 PC 水杯,就认定它食品接触安全。食品、饮料或婴幼儿用途,要在开模前确认牌号、符合性声明和目的国规则;工业件、机器防护罩或工具箱,食品接触问题可能不适用。
PC 适合做什么
- 需要高抗冲和刚性的透明或有色制品。
- 机器防护罩、工具箱、保护盖和工业容器。
- 可重复使用的瓶或容器,但仅限已确认牌号和食品接触路线的情况。
- 成型后还要机加工或装配、对尺寸稳定性要求高的制品。
更宽容的透明容器材料,见 PETG 吹塑指南;来料检查见 吹塑原料来料检验;壁厚控制见 壁厚控制。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。