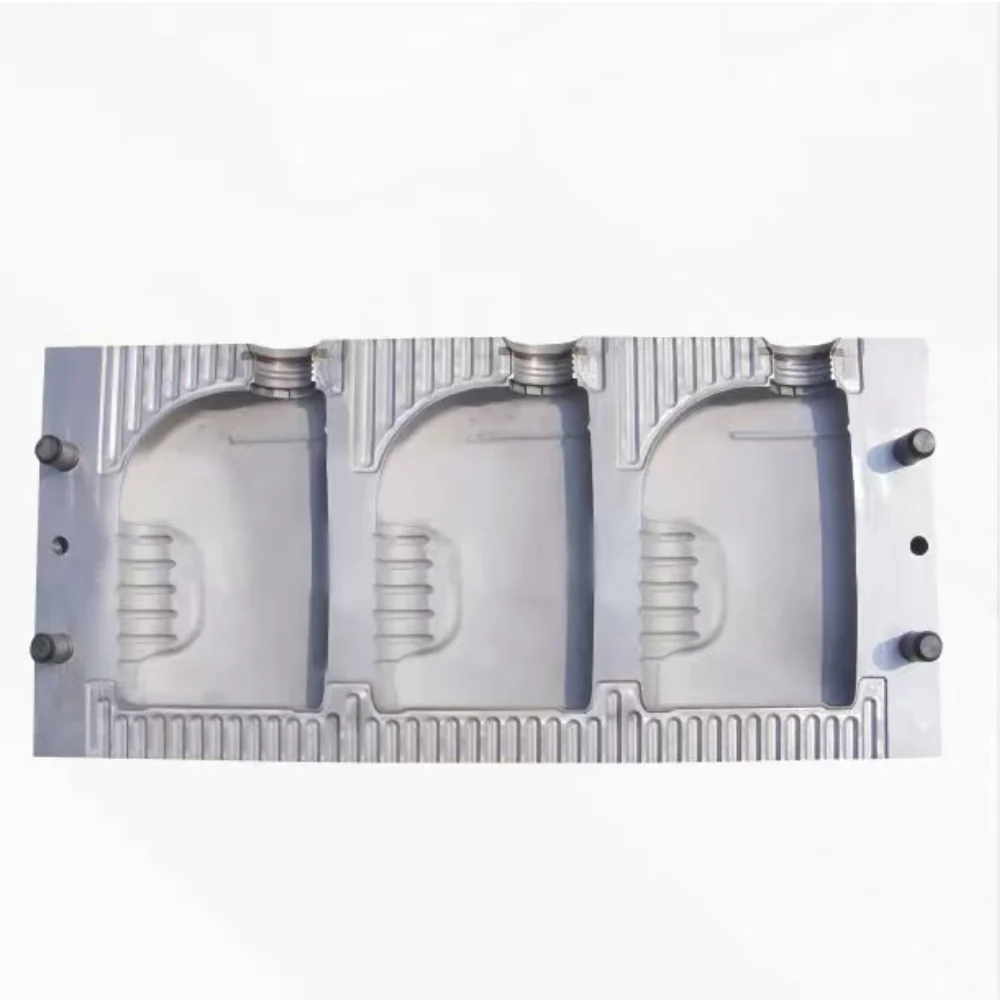
壁厚是吹塑容器上最容易悄悄花掉钱的地方:厚了,每一个瓶子都在多背用不掉的料;薄了,提手、肩部或底部在灌装和堆码时先出问题。壁厚控制器常被当成标准答案推销,通常和伺服机头、曲线界面一起出现。但真正要判断的是:你的瓶型和穴数,能不能把这笔加装费挣回来。
先看瓶型,再看配置单
只有当容器沿长度方向变截面时才值得加:带提手、偏颈、宽瓶身收窄到底部,或者多穴模具要求每一穴克重一致。结构简单的直身瓶,一到两穴,机头间隙调好、切样测过,手动调节通常就够用。
把容器从瓶口看到底部。直身瓶或广口罐只有一个截面,一个机头间隙就能管住整条料坯。带提手的油壶、偏颈瓶,或者瓶身宽、到底部突然收窄的容器,要求同一周期里料坯一处厚、一处薄,这才是手动和控制器之间的分界线。这条线在图纸上就能看出来,不用等到报价。
机头间隙决定料坯的厚薄分布,熔体温度是否均匀、机头是否对中、料坯是否下垂,决定这个分布能不能带进模具。这些变量在壁厚控制指南里有完整说明,0–16L 单工位系列则列出了这个规格段常用的机型。
什么情况下手动调机头就够
手动调节并不是将就。截面不变、一到两穴的产品,操作工把机头螺栓调好,打一件、剖开、量壁厚,再微调,完全可以做到合格分布。它的边界出现在熔体开始漂移的时候:换一批原料、换一组加热圈、周期变慢,料坯状态就变了,原来的间隙要重新找。
手动调节还依赖人。同一个机头间隙,下一班可能读出不同的结果。如果废品集中在开机阶段和换料之后,先怀疑重复性,而不是急着换机头。
壁厚控制器改变了什么
控制器在挤出过程中实时移动机头间隙或芯模,按每个产品存好的曲线走:提手嵌件处走厚,瓶身走薄,下次换模直接调用,不必凭手感重调。它改变不了熔体本身:温度均匀性、机头对中、料坯下垂,仍然决定壁厚分布的下限。
所以这项配置要按产品判断,而不是按功能表判断。下面这张表把两种做法放在一起。
| 判断项 | 手动调机头 | 壁厚控制器 |
|---|---|---|
| 瓶型 | 单一截面,直身瓶或罐 | 变截面:提手、偏颈、宽瓶身 |
| 穴数 | 一到两穴,操作工逐穴检查 | 多穴,每穴克重要求一致 |
| 换模 | 调螺栓、打样、剖开测量 | 调用已存曲线,再做微调 |
| 用料 | 薄弱处靠整体加厚兜底 | 曲线跟着产品走,多余厚度尽量减掉 |
| 操作依赖 | 对机头和剖样的手感 | 正确的曲线和稳定的工艺 |
| 解决不了 | 温度漂移、机头不对中、杂质 | 同样这些——它移动间隙,不改变熔体 |
左右滑动表格查看全部列 →
用试模数据判断,别听固定省料比例
有用的证据是在你自己的产品上试。E-SHION 试模时会把同一个容器、同一副模具、同一批料跑两遍,一遍手动间隙,一遍控制器,记录单件克重和达到稳定壁厚所需的调试时间。结果按产品留存,因为两种做法的差距,取决于手动曲线里到底多背了多少料。
要这份记录,不要一个省料百分比。没看到你的产品就先给固定比例的供应商,是在猜。直身瓶上的差距可能小到这项配置永远收不回来,带提手的容器则可能大到值得加。
如果壁厚差异出现在穴与穴之间,而不是沿瓶身变化,先看吹塑模具对中;20–50L 带提手容器常见的壁厚问题,集中在20L 化工桶生产这篇里。
报价前请提供这些资料
带不带壁厚控制,报价的准确度都取决于产品资料。把这些发过来,答复才能具体,而不是一个区间:
- 容器图纸或实物:容量、瓶口规格、提手、总高,以及哪些部位必须加厚。
- 原料与层结构:PE、PP、HDPE、HDPP、PC、PVC,或含 EVOH 的多层结构,以及现在的单件克重。
- 穴数与目标产量:每模出几只,现有设备的实测周期时间。
- 现在的问题位置:剖样照片、薄点出现在瓶身还是瓶口,是沿长度变化还是绕圆周变化。
- 机型取向:单工位还是双工位,0–16L 还是 20–50L,以及使用国家的电压和频率。
资料可以直接发到 doris@e-shionmachine.com,或加 WhatsApp +86 151 6778 9726,也可以走联系我们。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。