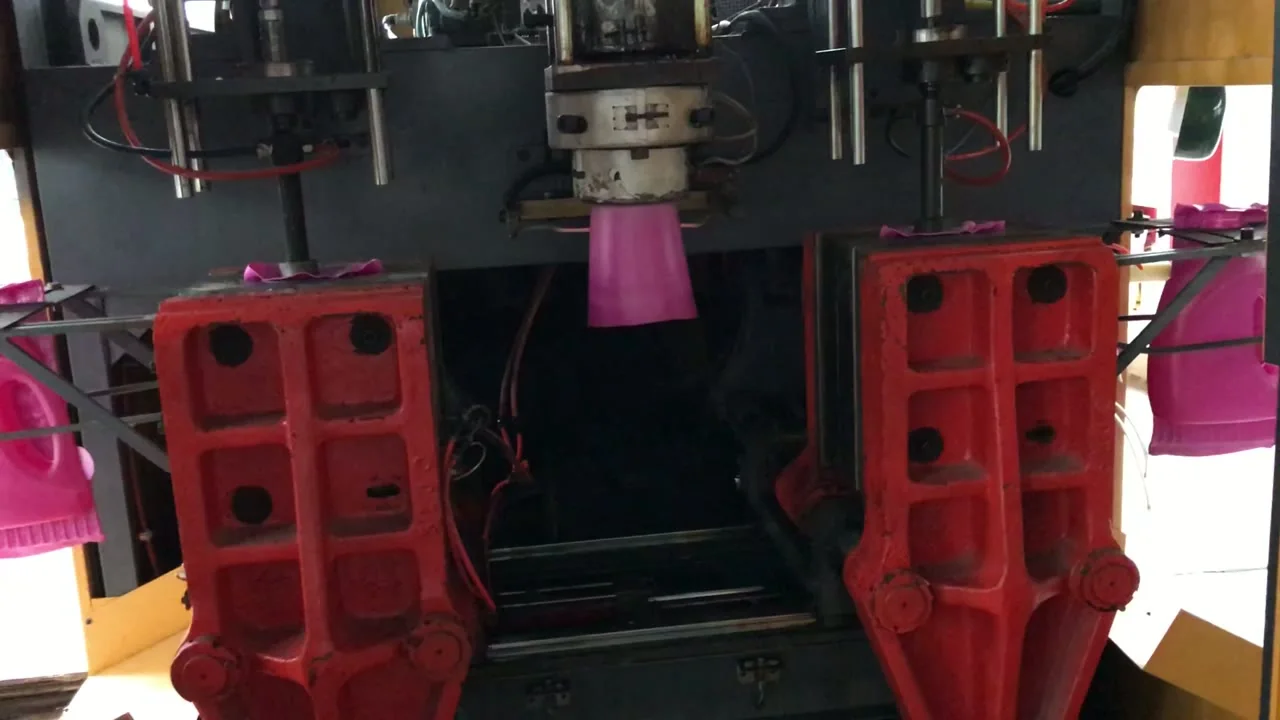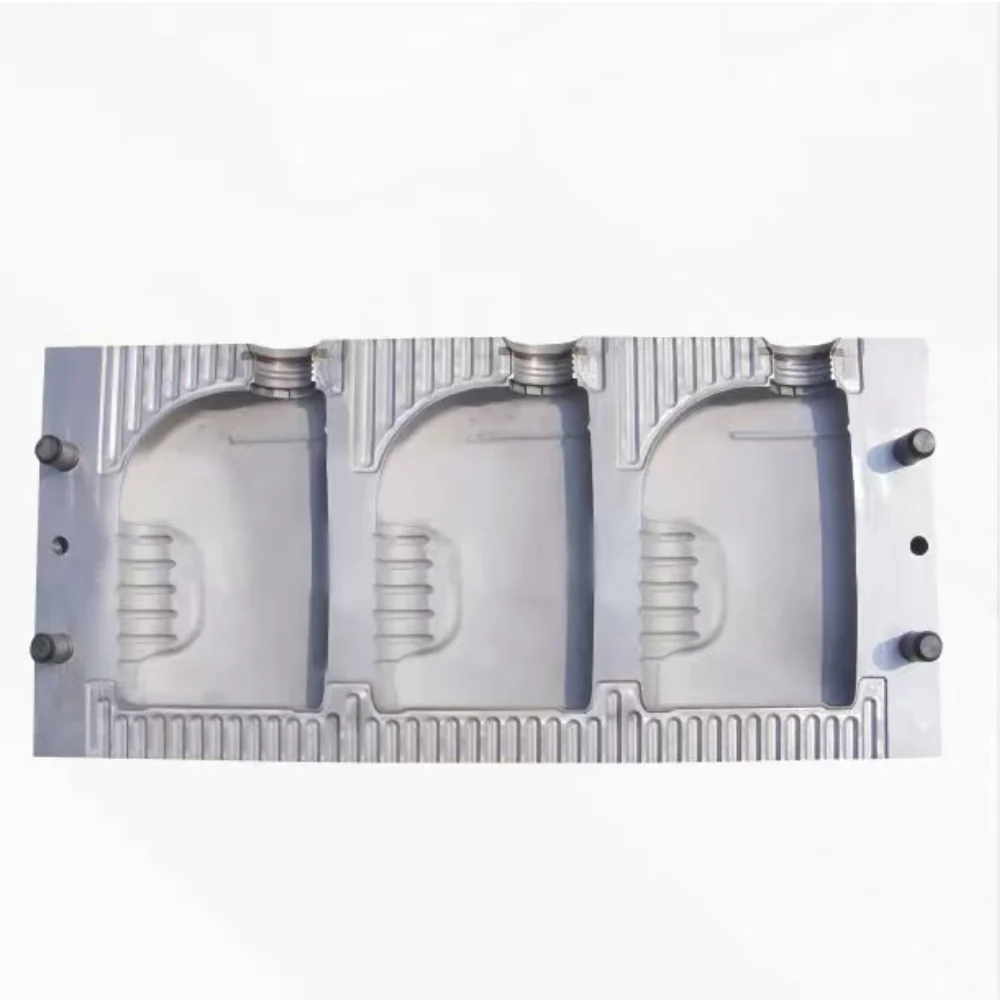
瓶子从机器上下来,分型面出现一道台阶:模具两半一边高一边低,修边刀在一侧留下飞边,测漏又在薄壁一侧开始不合格。第一反应往往是怪模具、退回返修、等上几周。多数情况下从模具下手是错的方向,换了新模,台阶照样出现。
顺序不能颠倒:先查模具,再查机器
先把模具拆下,在平台上合模检查两半;再查导柱与导套;然后查安装面;最后在合模状态下测模板平行度。合模力会把小间隙压平,所以要按实际生产压力测量。飞边只是现象,对中数据要以机器图纸为准。
这个顺序有两个理由。导柱磨损的模具装到哪台机器上都是歪的,后面测什么都带着这个误差。另一方面,合模力足以靠弹性变形把小间隙压平:安装面下的一颗毛刺,或一块不平行的模板,满压时都会被压贴。于是开模时看不出台阶,一加压就变成一条很细的飞边。
- 模具两半:拆下放在平台上,手动合模,看分型面贴合。
- 导柱导套:量导柱磨损,看导套入口是否成喇叭口。
- 安装面:0.05 mm 塞尺在四角都不该塞得进。
- 模板:按生产合模力闭合后测平行度。
平台检查:导柱、导套与安装面
模具放在平台上,手动合模,用 0.05 mm 塞尺沿分型面走一圈。除了设计上让空的位置,其余地方都不该塞得进。对角一边进、一边不进,说明两半没贴合到位,先查导柱。再把每根导柱按上、中、下三点量直径。单侧有抛光亮的带、直径有锥度、入口有台阶,都说明导柱弯了或磨了;导套入口成喇叭口,合模时两半就会错动。
安装面最容易被忽略。压板下一颗铁屑、一道毛刺、干掉的油漆或锈斑,都等于无意中加了垫片,整个模具被垫歪。把模板和模背擦净,高点用油石推平,在正常夹紧力矩下用塞尺走四角。再做压痕法:两半四角放软铅丝,低压合模,取出后用千分尺量压扁厚度。四角一致说明平行闭合;哪角偏薄,就是那角在吃力。
模板平行度,以及先核对装不装得下
模板平行度是机器属性,放在最后测,因为必须合模才看得出来。擦净两块模板,按生产合模力闭合,把铅丝压在模板面上重复一次。四角厚度差应落在机器图纸给出的公差内。这个数值本站不公布,必须向厂家索取你这台机器的图纸值。
| 阶段 | 方法 | 工具 | 警示读数 |
|---|---|---|---|
| 模具两半 | 平台手动合模,沿分型面塞尺 | 0.05 mm 塞尺 | 只有一角塞得进 |
| 导柱导套 | 上中下三点量导柱,查导套入口 | 千分尺、内径量表 | 亮带、锥度或入口台阶 |
| 安装面 | 模背与模板之间四角塞尺 | 0.05 mm 塞尺 | 任一角塞得进 |
| 模板平行度 | 四角压铅丝,合模状态下测 | 软铅丝、千分尺 | 四角厚度不一致 |
左右滑动表格查看全部列 →
订新模之前,先确认模具装得下现有机型。ES-30L 合模力 215 kN,模板间距 350-800 mm,模板尺寸 580 x 740 mm;ES-50L 为 260 kN、400-1000 mm、880 x 780 mm。闭合高度、模板宽度和模具重量都要落在这些范围里。
台阶出在哪,就知道哪一环松了
台阶出现的位置是最快的线索。把模具换到另一台机器:台阶跟着模具走,问题在模具或导柱;台阶留在原机器上,就查安装面和模板。改变合模力台阶跟着变,多半是安装面下有高点,或模板不平行。多腔模只有一个腔出问题,先查那个腔的镶件和导柱。
举个例子:5 L 瓶在手柄一侧出现 0.3 mm 台阶,瓶底比瓶口明显。模具拆下,在平台上合模,塞尺在手柄侧一角能塞进去,这就可以排除挤出机和管坯。那一角导柱有明显亮带,导套入口已成喇叭口,合模时两半发生轻微转动。先换导柱导套,再做四角压痕复测,比直接订新模便宜。
报价需要你提供什么
告诉我们容器和故障现象,我们帮你对到合适的机型:0.1-16 L 单工位机型或双工位机型。如果还在比预算,可以先看5 L 机器价格区间和黄岩模具采购。整线配置看5 L 油壶生产线,壁厚控制看管坯壁厚控制。照片和图纸可以直接发到联系我们。
- 容器:容量、台阶照片,以及出现在哪一侧。
- 模具:图纸或 3D 文件、腔数、闭合高度、模板尺寸和重量。
- 机器:机型、合模力、模板间距,以及图纸上的平行度公差。
- 读数:四角塞尺结果、四角铅丝厚度、测量时的合模力。
- 生产:原料、实测周期,以及台阶是否随合模力变化。
- 备件:已知的导柱、导套型号。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。