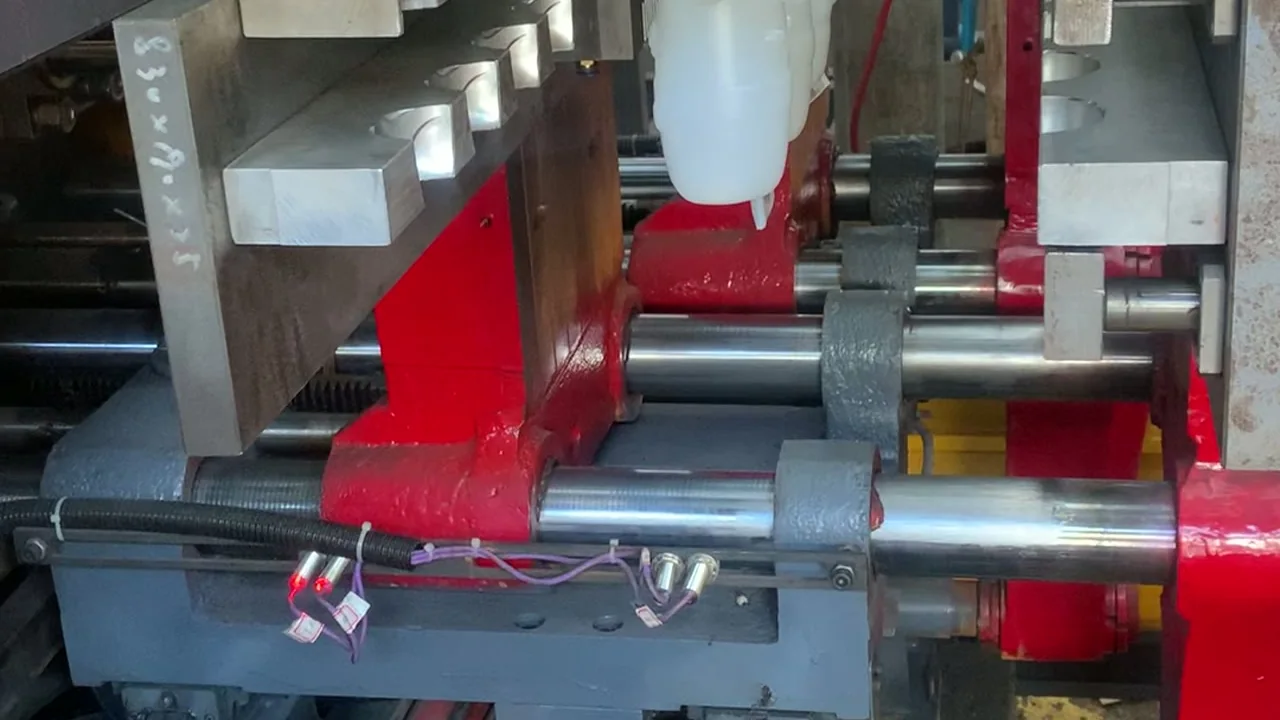
瓶子出模时,分型线上挂着一条薄塑料边,瓶颈螺纹处有一圈溢料,或者瓶底多出一圈裙边。现场第一反应往往是加大锁模压力,直到飞边看不见为止。有时确实管用,但更多时候飞边只是换了个位置:机架开始发响,修边工位的工作量一点没少。飞边首先是密封问题,其次才是吨位问题,而且不少生产线的吨位本来就是够的。
吹塑瓶为什么会产生飞边?
飞边是熔料从本该闭合的缝隙里挤出来。缝隙张开只有两种原因:吹胀空气作用在模具投影面积上的胀模力超过锁模力,或者模具两半与镶件在分型面、颈部和底部已经合不严。先判断属于哪一种,再去动压力阀。
核心是力的平衡:吹胀压力乘以投影面积
模具本质上是一个沿单一平面打开的压力容器。0.6 至 0.8 MPa 的吹胀空气压在容器的投影面积上,也就是沿合模方向看过去的轮廓面积,颈部和把手如果在这个平面上也要算进去。两者相乘就是胀模力。把它和锁模力对比并留出余量,因为型坯本身有刚度,吹气可能偏心,而且锁模力的作用是顶住模具,不是替已经损坏的止口补漏。
- 单工位 ES-2LS、ES-5LS:锁模力 100 kN,模板分别为 290 x 320 mm 和 320 x 380 mm。
- 双工位 ES-2LD、ES-5LD:锁模力 100 kN。
- ES-10LS、ES-10LD:110 kN;ES-10LS 模板 450 x 480 mm。
- ES-16LS、ES-16LD:155 kN;ES-16LS 模板 500 x 490 mm。
- ES-30L:215 kN,模板 580 x 740 mm;ES-50L:260 kN,模板 880 x 780 mm。
- 以上机型的吹胀压力通常按 0.6 至 0.8 MPa 配置,实际数值以工艺卡为准。
算一个例子最直观。以 ES-10LS 为例,锁模力 110 kN,10 L 瓶的投影面积按 0.045 平方米估算。吹胀压力 0.8 MPa 时,胀模力为 0.045 x 0.8 = 0.036 MN,即 36 kN,大约是锁模力的三分之一,余量充足。把同一个容器放大到 0.09 平方米,胀模力翻倍到 72 kN,数值仍低于 110 kN,但模板挠度开始起作用。究竟留多少余量,要看模具支撑和止口宽度,应对照模具图纸确认,不要套用固定百分比。
锁模力与模具如何匹配,详见锁模力选型方法。如果正在选新机,可以参考单工位 0-16 L 系列和双工位 0-16 L 系列,各机型的锁模力与模板尺寸都列在里面。
飞边长在什么位置,就查什么部位
先别急着算,先看飞边。它的位置比压力表更快地缩小嫌疑范围。按下面的表逐行判断:确定位置,先查成本最低的一项,最后才考虑改锁模设定。
| 飞边位置 | 最可能的原因 | 先查什么 | 加锁模力有用吗 |
|---|---|---|---|
| 瓶颈螺纹处或颈环下方 | 吹针未到位、颈部镶件磨损、型坯偏心 | 吹针对中与行程、镶件磨损、切除环 | 没用,先修吹针和镶件 |
| 分型线熔接缝 | 止口磨损、开裂或过窄,锁模余量不足 | 止口宽度与磨损,用塞尺量合模间隙 | 先把止口查清再谈 |
| 底部接缝或底镶件 | 模具支撑不足、底镶件松动、模板挠曲 | 垫板、镶件配合、模板平行度 | 没用,先做支撑 |
| 分型线一圈均匀薄飞边 | 胀模力接近锁模力,吹胀压力偏高 | 核算胀模力、实测吹胀压力、锁模压力设定 | 有用,但要先算 |
| 多腔模只有一腔有飞边 | 模具高度不一致、该腔止口损伤、受力不均 | 各腔模具高度、逐个止口、平行度 | 没用,问题在模具 |
| 飞边同时伴随缺料或熔接缝不牢 | 型坯过短、下垂或温度分布不对 | 型坯长度与下料时机、模口间隙、温度 | 没用,查型坯和温度 |
左右滑动表格查看全部列 →
模具、模板和型坯的检查顺序
下面这些项目要排在改压力设定之前。任何一项的成本都比一副损坏的模具低。
- 止口:量宽度,看有没有倒圆、发亮或裂纹。止口一旦磨圆,加多少吨位都封不住。
- 模板平行度:合模状态下用塞尺或百分表测四角,合格值以设备说明书为准。
- 模具支撑:垫板要覆盖模板受力面,单腔模和大容器模尤其要注意。
- 模具落位:两半都要平贴模板并可靠进入 T 型槽,模具晃动必然单边飞边。
- 模具高度:多腔模要确认各腔在模板上的高度一致。
- 型坯:看下料长度、摆动和下垂是否对中,偏心的型坯会让一侧止口受力过大。
- 吹针:查对中、行程、密封和吹气孔是否通畅。瓶颈螺纹飞边多半出在吹针或镶件上。
- 温度分布:型坯偏冷时熔接缝焊不牢,按材料数据和短时试模确认温度曲线。
- 锁模压力设定:确认液压系统实际输出与压力表、以及该机型额定锁模力一致。
为什么加锁模力反而会掩盖问题
把锁模压力一点点加上去直到飞边消失,之所以诱人,是因为短期确实有效。止口已经磨损的模具,会被更大的力压得更平,能撑几周,然后变成一副常规抛光救不回来的模具。支撑不到位的模具,多加的吨位让模板弯得更多,缝隙转移到别处。液压机长期跑在压力上限,油温升高,节拍和密封件寿命都受影响。调整之后飞边还在,只是换了位置,这说明故障没有被解决,只是被压住了。
一个实用的试法是放慢节拍,在合模前观察型坯落下的位置。如果型坯偏心,或者每模长度不一致,先解决下料,再谈锁模力。型坯居中、分型线一圈飞边均匀,才轮到回去核算胀模力。
如果压力表读数和液压系统实际压力对不上,可以按吹塑机液压故障排查逐项检查。从小瓶转到大容器时,12 L 容器生产要点列出了模具与锁模需要调整的地方,泄漏测试指南则解释了为什么分型线的飞边后来常常变成漏液。
询价需要提供哪些资料
- 容器图纸或样品:容量、瓶口规格、重量,有投影面积更好。
- 模具图纸或照片:腔数、模具高度、模板安装尺寸,以及分型面止口的近照。
- 原料与层结构:HDPE、PP、PETG 或多层配置。
- 现有设备与参数:机型、额定锁模力、实际吹胀压力、实测节拍,以及飞边出现的位置。
- 产能目标:每小时瓶数、班次安排,修边是人工还是自动。
- 使用现场:目的地、电压与频率、压缩空气供给,以及是否配冷水机。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。