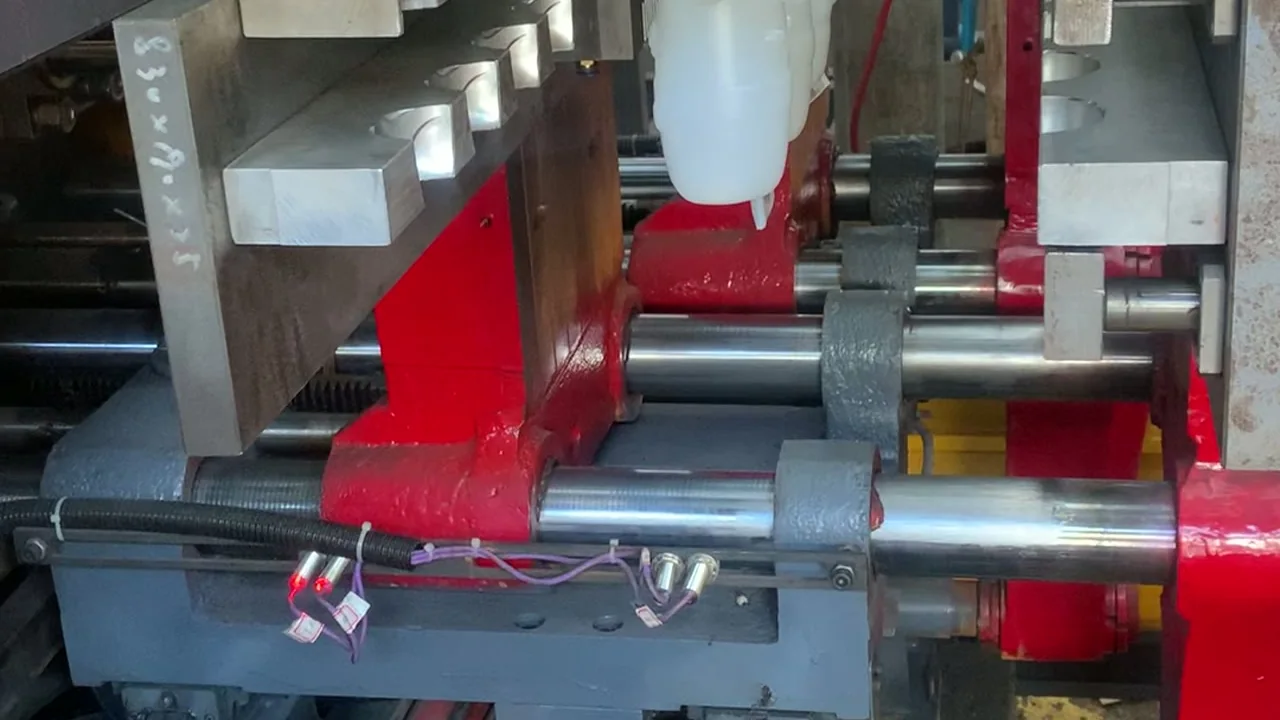
锁模保不住压、滑台走位发飘、油温烫手,这三件事常常在同一周出现,因为问题多半出在同一个液压回路上。操作工说“机器没力”,真正要回答的问题其实更窄:是泵建立不起压力,是压力从阀或油缸密封漏掉了,还是油太稀、撑不住泵送出来的压力?先把这一步分清,再去动调节螺钉——盲目调高溢流阀,是掩盖真实故障最快的办法。
先分清“无力”和“动作慢”,再动溢流阀
无力,是锁模力或保压压力掉到模具要求以下;动作慢,是动作还在走,只是走得太久。两者的成因不一样:无力多指向泵、溢流阀、电磁阀或油缸密封造成的压力损失;动作慢多指向流量受阻——油温过低或油品劣化、滤芯堵塞、比例阀信号始终给不到满行程。
动手接表之前,先挂牌上锁、停泵、泄掉蓄能器和管路里的存压。工作油温下的液压油会造成严重烫伤,带压松接头同样危险。测压力要对照本机型的压力表数值,不要套用别的机器传下来的“经验值”;每读一个数,同时记下当时的油温。
压力表要读三个位置
只看一个压力数,几乎判断不了什么。在同样的预热状态下取三个读数,才能把泵的问题、泄漏的问题和设定问题分开。
- 泵出口憋压值,对照本机型的压力表。隔离锁模后仍达不到标定值,重点查泵磨损、吸油受阻,或者溢流阀卡在常开位。
- 锁模保压阶段的锁模侧压力。如果到设定值之后往下掉,泄漏点在泵的下游:油缸密封、单向阀,或者换向阀阀芯磨损。
- 隔离泵做定时保压。压力持续下降,基本可以确认内漏;压力站得住,就回到阀的控制信号和设定值上找。
- 电磁阀的指令信号。阀上有压力,不等于阀收到了动作指令,先确认信号和线圈,再判定阀体损坏。
进气要单独查一次,因为它会把上面两种故障都演一遍。油液发乳、动作发软、泵噪音大且憋压慢、节拍忽快忽慢,都可能是吸油侧进了空气:吸油管接头松、油箱液位过低,或者回油管口高于油面。空气可压缩,锁模就会发软,时间也跟着飘,哪怕每个阀都是好的。
油温、黏度与过滤
油温不是背景信息,本身就是诊断项。正常的工作区间是 35–55 °C。低于这个区间,冷机启动时油偏稠、动作发滞;明显高于这个区间,黏度下降、内漏增加,锁模力跟着掉,而阀里其实什么都没变。先看冷却器风道、风扇、油箱液位和油品状态,再考虑改设定。
滤芯堵了,表现是越干越慢,油温也会跟着升高,因为泵一直在跟阻力较劲。滤芯和液压油的更换周期按本机型的保养计划执行,并把运行小时记进保养记录。没有记录的周期,只是一个说法。
| 现象 | 最可能原因 | 第一步检查 |
|---|---|---|
| 各阶段泵压都到不了标定值 | 泵磨损、吸油受阻、溢流阀卡开 | 泵出口憋压值对照本机型压力表 |
| 压力到设定值后在保压中下降 | 内漏:油缸密封、单向阀、阀芯 | 隔离泵做定时保压 |
| 所有动作都慢,油温偏高 | 油温超出 35–55 °C 区间,冷却器或风扇故障 | 油箱油温与冷却器风量 |
| 冷机慢,热机正常 | 油品黏度偏高、滤芯阻力大 | 滤芯状态与油品标号是否匹配环境温度 |
| 只有一个动作慢,其余正常 | 比例阀信号或阀芯发卡 | 指令信号与阀的响应 |
左右滑动表格查看全部列 →
两张现场故障树
第一种:一台 5L 机器交接班时反映锁模无力。泵出口憋压与压力表一致,锁模侧压力到设定值之后在定时保压中往下掉。这组读数指向泵下游——油缸密封或单向阀,既不是泵,也不是设定值。第二种:所有动作都慢,油温远高于工作区间,冷却器堵了。清理冷却器、把油温拉回区间,节拍就恢复了,液压部分一个螺钉都没动。操作工描述的是同一个“没力”,修的地方正好相反。
每次测试都记下读数、油温和时间。连续一周的读数趋势,比孤立的一个数字有用得多,尤其是间歇性故障——机器在师傅面前往往又是好的。
如果表压读数指向的是锁模力本身而不是油路,设定值背后的计算见锁模力与模具投影面积。0.1–16L 区间的单工位系列和双工位系列列出了锁模力、模板尺寸和产能,可以拿来和自己的模具对照。
报价前请提供这些信息
如果故障需要备件、上门服务或者换机,请把下面这些发过来。信息齐,诊断就快,也不容易发错件。
- 机型、出厂编号,以及说明书里那张压力表数值页
- 压力表照片或短视频:泵出口憋压、锁模保压、定时保压的下降过程
- 液压油品牌与标号、上次换油后的运行小时、滤芯更换日期
- 交接班时和连续运行两小时后的油温
- 哪些动作慢、哪些动作无力,是持续出现还是间歇出现
- 容器规格、腔数,以及你期望的实测节拍
- 目的国和港口,方便安排备件与服务
铭牌和表盘的照片往往就够起步了。如果机器还在赶货,也请说明,检查顺序可以按你的班次来排。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。