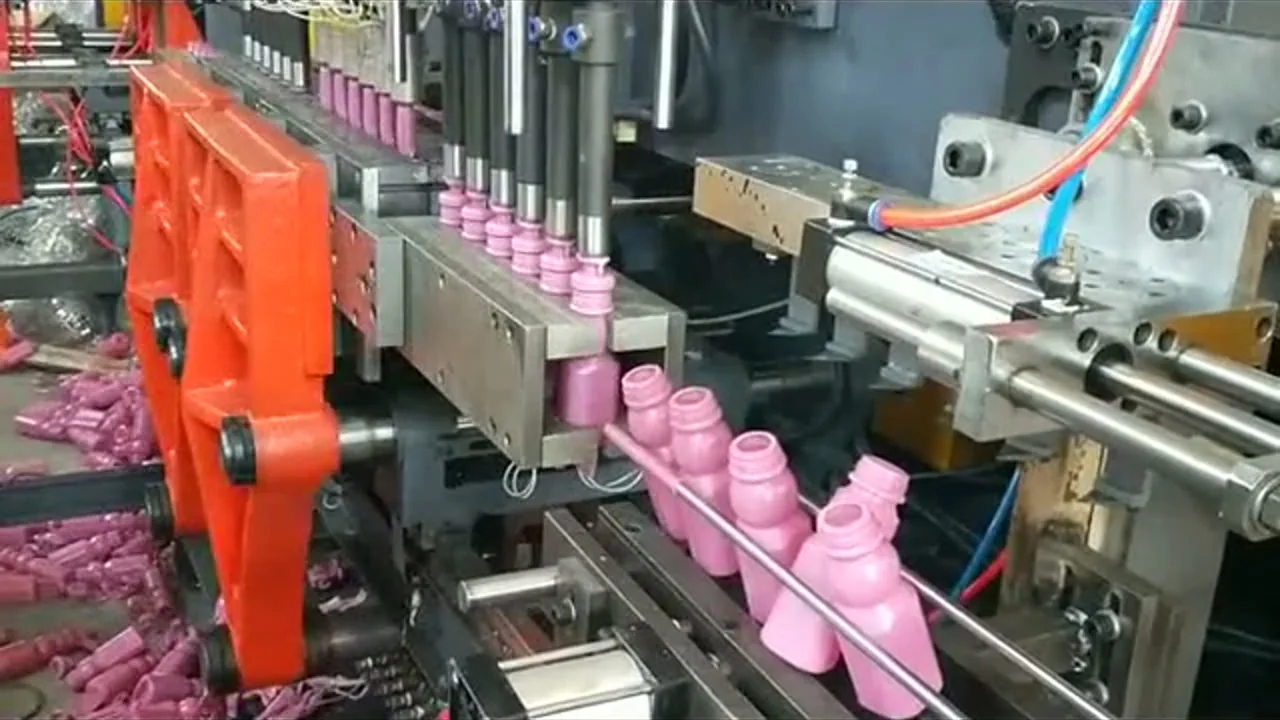
50ml小瓶看起来像5L提桶的缩小版,直到模具进厂才发现不是。单只克重小、循环短,瓶口在整只制品里占比大。取件、腔距和瓶口冷却决定这条线能不能稳定跑。先从制品和模具出发,不要从机器的最大容量出发。
先说结论:小瓶平台1–6腔
20cc–100ml范围通常用ES-2LS或ES-5LS单工位配置,按模具配1–6腔。腔数越多产量越高,但腔距、取件窗口和冷却均匀性也更紧。先确认模具排布,再定机型;这么小的制品,锁模力和模板通常不是瓶颈。
瓶子变小后,难点在哪里
小瓶的工艺集中在几处:瓶口、管坯、取件和壁厚。下表把常见选择和决定产线稳定性的检查项放在一起。
| 选择 | 典型用途 | 会改变什么 | 需要确认 |
|---|---|---|---|
| 1–2腔 | 低产量、频繁换SKU、取件简单 | 模具成本低、瓶口对中容易、换模多 | 模具价格、换模时间、产量目标 |
| 4腔 | 中等产量、SKU稳定 | 产量与模具复杂度平衡 | 腔距、管坯分布、取件夹爪 |
| 6腔 | 高产量、专用模具 | 单循环产量最高,冷却与取件更紧 | 模头中心距、模具冷却、机械手或摆臂行程 |
| 人工取件 | 试模或低产量 | 设备成本最低,依赖人工 | 操作空间、循环一致性、安全 |
| 机械手或摆臂 | 稳定量产 | 取件更快、更一致,项目成本更高 | 夹爪设计、落料高度、输送带接口 |
左右滑动表格查看全部列 →
小瓶循环短,机器的空循环和取件速度比锁模力更关键。50ml制品的大部分循环可能花在合模、吹气和冷却上,而不是挤出。循环要在实际模具上测,不能按5L瓶缩小推算。取件跟不上,模具就要等,机器即便标称能做更大容器,产量也会掉。产量算法和别的容器一样:腔数 × 每腔每循环合格数 × 每小时循环数。4腔、实测8秒循环,每小时450循环,毛产量1,800只;95%合格约1,710只。再用单只10g核对挤出量:1,800×10g=18kg/h,远在ES-5LS范围内。要确认的是实测循环和取件,不是宣传速度。输送带和纸箱也要一起规划;小瓶装箱快,落料不顺会伤瓶口。颜色和回料在小制品上更明显,一条色纹或黑点占的表面比例更大;清机和回料制度要收紧,每个腔的首件都要看。瓶口镶件做成可更换,因为瓶口最先磨损、重做也最贵;备一件镶件能缩短维修并保住螺纹规格。
模具、瓶口与取件检查
小瓶最有价值的位置通常是瓶口:螺纹、防盗环或密封塞要经过修边和封盖还不失效。先查瓶口冷却和吹针对中,再看取件夹爪。夹瓶身可能在薄壁上留下压痕;夹瓶口可能伤螺纹。模具图纸要标出夹持区域和修边路径。
小瓶工艺见1L–2L小瓶生产和六腔小瓶生产;瓶口见吹塑瓶口。
询价时请提供这些资料
小瓶报价由模具和取件细节决定。询价时请一并提供:
- 瓶样2D和3D图纸,注明容量、重量、瓶口和壁厚目标。
- 原料和颜色,包括食品接触或阻隔要求。
- 腔数和每小时或每班产量目标。
- 取件方式:人工、摆臂、机械手或输送带。
- 模具寿命,以及是否会在多台机上使用。
- 可用占地和后道包装或灌装接口。
- 目的国电压和产线所需文件。
可以先比较0.1–16L单工位系列和双工位系列,再通过联系我们发送图纸。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。