
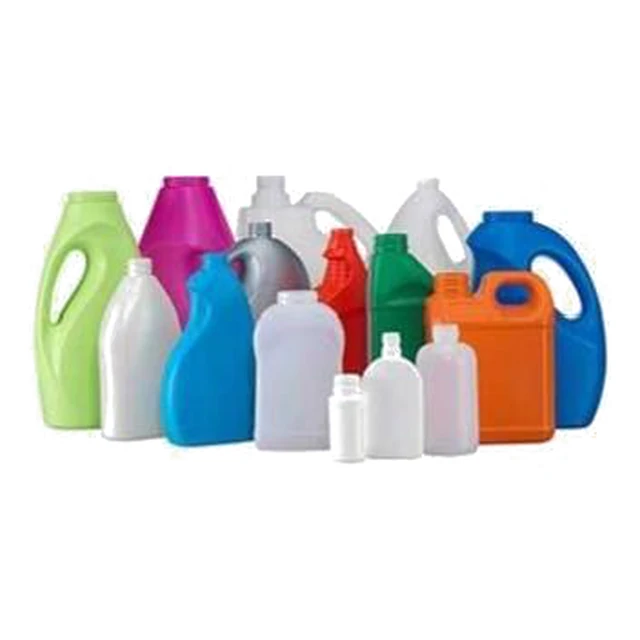
洗发水瓶一出模就是哑光斑、流痕,或者瓶口装泵头时密封不住,这批货基本就废了。问题往往不在吹塑师傅手上,而在选料、选机台和模具抛光冷却这三步。HDPE 和 PETG 都能做洗发水瓶,但走的是两条不同的产线——先想清楚瓶子的手感和货架效果,再谈腔数。
HDPE 和 PETG 都能吹洗发水瓶吗?
能。两种材料都走挤出中空吹塑,但不在同一条线上。HDPE 走 0.1–16L 单工位或双工位平台,做可挤压的不透明瓶;PETG 走 PETG 双工位机,0.1–15L、1–4 腔,做透明高光瓶。瓶口图纸要先确认,再定腔数。
HDPE 是走量的路线。ES-5LS 对应 5L,锁模力 100 kN,模板 320×380 mm,螺杆 60–65 mm,产量 65–80 kg/h;ES-10LS 是 110 kN、450×480 mm、螺杆 70–75 mm、80–100 kg/h。做 300–500ml 洗发水瓶,机台能力用不满,真正决定产出的是每模腔数和实测周期,不是铭牌上的升数。双工位 ES-5LD、ES-10LD 产量更高,但挤出塑化能力是上限,不要指望翻倍。
PETG 是走通透感的路线。PETG 双工位机覆盖 0.1–15L、1–4 腔,层结构按项目配置。这个系列站点没有公开的编号机型参数表,锁模力和产量要拿你的模具和试模结果确认。这个规格段 PETG 用挤出吹塑,瓶身是清是雾,取决于模具温度、冷却和原料干燥。
28/410 是日化行业常见的瓶口规格,不是强制标准。把瓶口图纸和你准备用的泵头、盖子一起发过来:螺纹起始位置、瓶口高度、密封面、椭圆度都要对。图纸上量着合格、吹出来装泵头漏液的情况并不少见,问题多在吹气针对中和冷却不均。
HDPE 与 PETG 决策表
| 决策项 | HDPE | PETG |
|---|---|---|
| 瓶身外观与手感 | 不透明、可挤压、壁面偏软 | 透明、挺括、高光 |
| 机台平台 | 0.1–16L 单工位或双工位 | PETG 双工位,0.1–15L |
| 参考机型 | ES-5LS:100 kN,65–80 kg/h;ES-10LS:110 kN,80–100 kg/h | 无公开编号机型,按模具确认 |
| 腔数 | 1–6 腔,按产量目标定 | 1–4 腔,按模具与冷却定 |
| 光泽来源 | 原料、合缝线、模腔抛光、冷却 | 模腔抛光、熔温、干燥、模温 |
| 适合产品 | 走量洗发水、沐浴露、护发素 | 中高端透明洗发水、啫喱、精华 |
左右滑动表格查看全部列 →
高光瓶的关键在模具和温度,不在锁模力
透明瓶或彩色瓶上的流痕、哑光带,通常能从四个环节找到原因。按下面的顺序排查,不要一上来就乱改机台参数。
- 模腔抛光:在模具图纸上写明抛光等级和抛光方向。模腔里一道拉丝痕,会在每一只瓶子上变成一条可见的流痕。
- 熔体温度:温度偏低会出现未熔胶粒和哑光带;温度偏高则管坯下垂、壁厚偏重。把试出合格样品的那组设定记录下来。
- 干燥:PETG 必须按原料供应商的要求干燥,确认露点和停留时间;HDPE 是否需要干燥,按你的牌号向供应商确认。
- 模温与冷却:冷却不均会拉低光泽,还会带来瓶口椭圆和壁厚偏差。
- 管坯控制:用壁厚控制设定模口间隙曲线,再检查模头对中。模头偏心和管坯摆动,会表现为瓶身一侧的条纹。
表面质量要在样品上验收,不要看照片。按目标周期连续跑一小时以上,取开头、中间、结尾三段瓶子,在客户实际使用的灯光下对比。剖开两只瓶,在瓶身四周取四点、瓶口取两点量壁厚;装上实际泵头做漏液和晃动检查;再挤压瓶身,回弹手感和当初的样瓶对比。把这组机台设定记录下来,它就是量产的开机工艺卡。
文中涉及的机型是0.1–16L 单工位系列和0.1–16L 双工位系列;小容量瓶可参考1–2L 小瓶生产,开机调试可参考操作培训。也可以直接走联系页面发图纸。
报价需要你提供什么
- 瓶型 2D、3D 图纸,瓶口标明规格(28/410 或你们自己的螺纹),密封面标注尺寸。
- 公称容量(ml)、满瓶克重目标,以及想要的挤压手感或挺度。
- 原料与颜色:HDPE、PETG 或其他材料,透明还是不透明,是否添加回料。
- 目标产量:每小时或每班多少只,以及你初步考虑的腔数。
- 后道工序:丝印、贴标、烫金、灌装线、装箱方式。
- 使用地、电压和控制语言,以及目标市场需要的文件。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。




