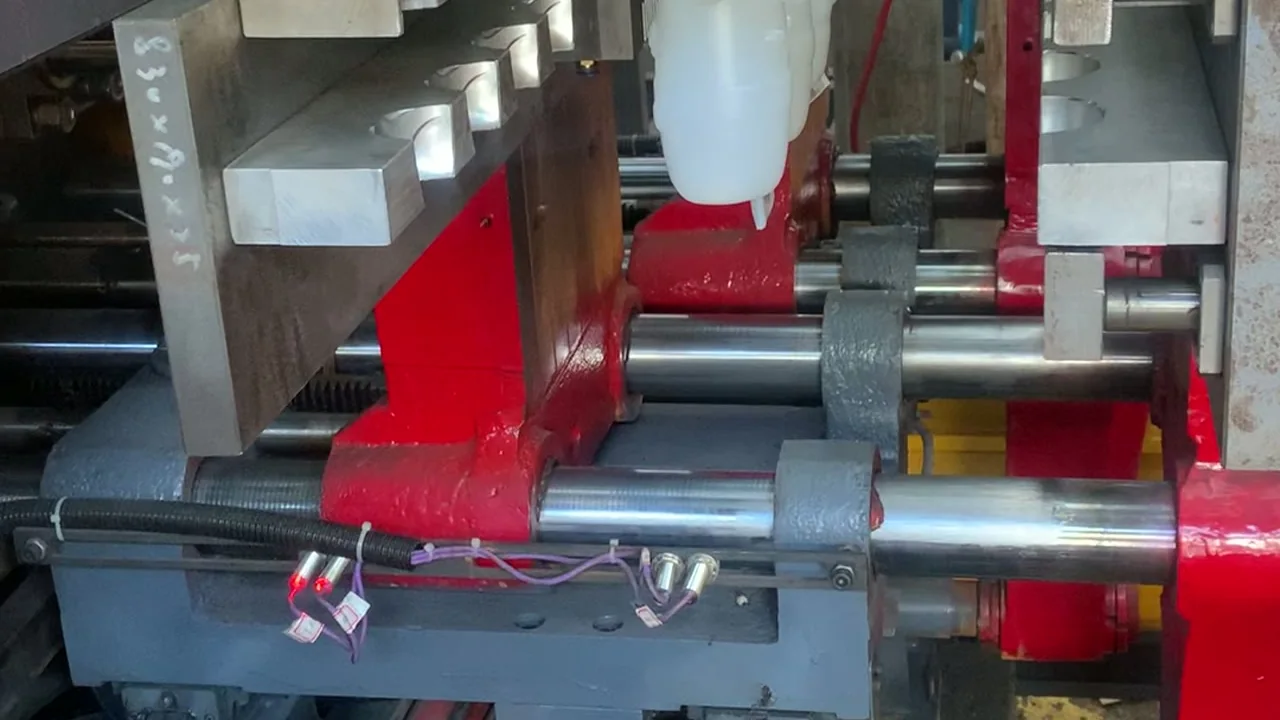
同样是瓶子,1 L 带提手的 HDPE 桶、200 ml 药瓶和 500 ml PET 水瓶,用的却是三种工艺、三套模具和三种废料结构。工艺选错,模具方案、废料比例和单件成本会一起被锁死,后面再改代价很高。
一句话规则
先记住一句话:带提手、广口、用再生 HDPE 的桶和壶,走挤出吹塑(EBM);瓶口公差紧的精密小瓶,走注塑吹塑(IBM);PET 水和饮料瓶,走注拉吹(ISBM)。这只是筛选起点,还要用瓶型、材质和产量验证。
真正的差别从型坯开始。EBM 把熔料挤成管状型坯,直接进模吹胀;IBM 先在芯棒上注出带瓶口的型坯,再吹;ISBM 用注好的瓶坯先轴向拉伸、再径向吹胀。型坯决定了材料怎么分布、废料出在哪里、壁厚靠什么控制。先比这三件事,再比机器价格。
- 带提手、一体把手、广口:EBM 在模具里一次成型,IBM 和 ISBM 通常做不了。
- 瓶口和螺纹公差:IBM 的瓶口在芯棒上注出来,吹胀前尺寸已定。
- 壁厚与阻隔:EBM 可做多层型坯并用型坯控制;ISBM 靠拉伸取向改善强度和阻隔。
三种工艺对比矩阵
下表按会锁定成本的项目逐行对比。按你手上的瓶型往下读,不要横向找最好——没有哪种工艺在所有项目上都占优。
| 对比项 | 挤出吹塑 EBM | 注塑吹塑 IBM | 注拉吹 ISBM |
|---|---|---|---|
| 型坯来源 | 挤出管状型坯 | 芯棒注塑瓶坯 | 注塑或外购瓶坯,拉伸后吹胀 |
| 模具 | 吹塑模、模头、刀口;单腔成本中等 | 吹塑模+注塑模+芯棒;最高 | 吹塑模+瓶坯模或外购瓶坯 |
| 废料 | 飞边与开机料,多可回用 | 飞边少,瓶坯废料难回用 | 瓶坯废料;透明件多用新料 |
| 壁厚控制 | 型坯程序与模口间隙,垂料影响大 | 瓶坯壁厚由模具定型,重复性好 | 拉伸比与瓶坯温度分布 |
| 典型制品 | 1–50 L 化工桶、机油壶 | 医药、化妆品、精密小瓶 | PET 水瓶、饮料、食用油 |
| 易胜对应 | ES-2LS 至 ES-16LS、ES-2LD 至 ES-16LD、ES-30L、ES-50L | 不在 EBM 范围 | 透明 PETG 罐也可用 EBM |
左右滑动表格查看全部列 →
真正拉开成本差距的是废料和壁厚两行。EBM 的飞边和开机料通常可以破碎回用,但型坯垂料、模口间隙没调好,单件克重就会飘;ISBM 的瓶坯是注出来的,壁厚稳定,换色换料却更麻烦,透明料一般不吃回料;IBM 模具最贵,适合单价高、批量稳的精密小瓶。
什么时候结论会变
同一只瓶子,产量、原料或瓶口设计一变,工艺排序就可能变。下面几种情况在报价阶段最常见。
- 产量很大、瓶型单一:ISBM 的瓶坯产出和腔数速度很难被追上。
- 原料是再生 HDPE,或要加 EVOH 阻隔层:EBM 的多层型坯更直接。
- 瓶口要防盗环且精度高:先问 IBM,或确认 EBM 的瓶口后整修方案。
- 1–50 L 带提手、中等批量:EBM 的模具和换模成本更容易摊开。
易胜 EBM 机型怎么对应容器
易胜做的是挤出吹塑,所以这一步只回答选哪台 EBM。0.1–16 L 有单工位 ES-2LS、ES-5LS、ES-10LS、ES-16LS,也有双工位 ES-2LD、ES-5LD、ES-10LD、ES-16LD;20–50 L 是单工位 ES-30L(锁模 215 kN,产量 100–120 kg/h)和 ES-50L(锁模 260 kN,产量 110–160 kg/h)。
- 1 L 以下、品种多批量小:单工位小机型,换模快,模具投入低。
- 5 L 机油壶、洗涤剂瓶、产量稳定:上双工位,但挤出塑化能力是上限。
- 20–50 L 化工桶、广口桶:ES-30L 或 ES-50L,锁模力按模具投影面积和吹气压力核算。
- 透明 PETG 罐:PETG 双工位,0.1–15 L、1–4 腔;透明度取决于模具温度和冷却,先打样确认。
本文对应的挤出吹塑机型是单工位 0.1–16 L 系列,产量更高时看双工位系列。模具与型坯经济性的两两对比见挤出吹塑与注塑吹塑的区别,定完工艺后的质量控制见吹塑质量控制计划。
询价需要提供什么
把下面六项发齐,回复里才能给到可执行的配置,而不是一个价格区间。
- 瓶型图或 3D 文件,标明瓶口、螺纹、容量和目标克重
- 材质与层数,含回料比例和是否需要 EVOH
- 目标产量,按班次或按天
- 模具情况:新开模,还是沿用现有模具
- 厂房条件:电压、气源、冷却水和可用面积
- 目的地和验收方式
价格取决于机型、模具、腔数、材质、驱动与控制配置以及目的地,最终以报价单为准。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。