瓶口盖不紧、拧盖后渗漏,客户往往先怀疑灌装线,问题却多半出在瓶口。这里是瓶身最厚的一段,成型时包在吹针上、由颈部镶件冷却,瓶身收缩时它还得保持圆。瓶口一旦椭圆,损失不止废品:理盖机卡盖、拧盖扭矩飘、泄漏率跟着车间温湿度走,都是同一件事。
先量瓶口,再动机器
瓶口椭圆度,就是同一高度、四个方向上量到的最大外径减最小外径。先量出这个数字,再对照瓶盖图纸判断是否超差,最后才选原因。车间里最常见的顺序是:颈部冷却不均、吹针偏心、颈部镶件磨损。
瓶口不是缩小版的瓶身。螺纹、颈圈和密封面要和另一副模具做出来的瓶盖配合,人家有自己的人公差。瓶身稍微变形看不出来,瓶口稍微不圆就可能漏。所以瓶口该单独一张测量表,而不是在取瓶输送带旁看一眼。
四点测量表与椭圆度算法
表上要写清方法,不能只写结果。两个人量同一只瓶子,取的测量高度不同、卡爪形状不同,报出的椭圆度就不一样,最后争的是机器,不是瓶子。
- 瓶子直立放稳,在瓶口标出 0°、90°、180°、270° 四个点,每次量同一高度,一般取螺纹下方。
- 用千分尺或平口卡尺。尖爪卡尺压在圆弧面上读数偏小,算出来的椭圆度不可信。
- 四个读数用同一单位、同样小数位记录,椭圆度=最大值-最小值。只记一个椭圆度,看不出是哪一边扁。
- 每个模腔在班初、班中、班末各取五只瓶子。单只不圆可能是搬运磕碰,整批都偏才指向冷却或镶件磨损。
椭圆度没有放之四海皆准的限值。深螺纹配软垫片的瓶盖,比平面密封配硬垫片的瓶盖更能容忍不圆。向瓶盖供应商要一个与他们实际供货的盖子、垫片匹配的圆度限值,写进表里,旁边注明测量高度和量具。换了瓶盖不改限值,这个数字就没有意义。
| 检查项 | 怎么记录 | 判定依据 |
|---|---|---|
| 0°、90°、180°、270° 四处外径 | 千分尺或平口卡尺,同一高度 | 四个读数都在瓶盖图纸标注的范围内 |
| 椭圆度 | 该高度的最大外径减最小外径 | 对照瓶盖供应商给的圆度限值 |
| 螺纹与颈圈 | 螺纹样板或切截面比对 | 与瓶盖图纸一致 |
| 试盖 | 用生产用盖手压就位,测开启扭矩 | 不晃动,扭矩在约定范围内 |
| 泄漏 | 按约定压力与时间做气密或水检 | 不掉压、不冒泡 |
左右滑动表格查看全部列 →
按车间顺序查原因
下面的顺序按原因在运行设备上出现的频率排,不按调整难易排。一条条往下走,四点读数回到瓶盖限值以内就停。
- 颈部冷却。料管还软的时候,全靠颈部镶件把瓶口撑圆。水道结垢、水流量偏低、镶件贴合不好,都会让一侧温度偏高,脱模后才收缩变形。看回水管流量,不要只看进水。
- 吹针对中。吹针偏心,合模前就把料管推向一边,瓶口一边厚一边薄,薄的那边先变椭圆。用百分表打吹针,再核对针高与镶件端面。
- 颈部镶件磨损。每个循环的磨损都落在镶件上。入口喇叭口、密封面拉伤、螺纹磨损,都撑不住瓶口形状。把镶件拆下来量关键直径,对着图纸判断,不要凭眼睛看。
- 脱模温度。瓶口还软就脱模,在取瓶臂上或滑道里就变形了,等几分钟到量具上才看出来。测取瓶时的瓶口表面温度,不是瓶身温度。
- 瓶口处的料管折叠。料管偏心、偏冷或偏长,在瓶口不是均匀吹开而是折叠,折痕就是椭圆扁的那一边。切开瓶口看截面,有可见折痕就是料管问题,不是冷却问题。
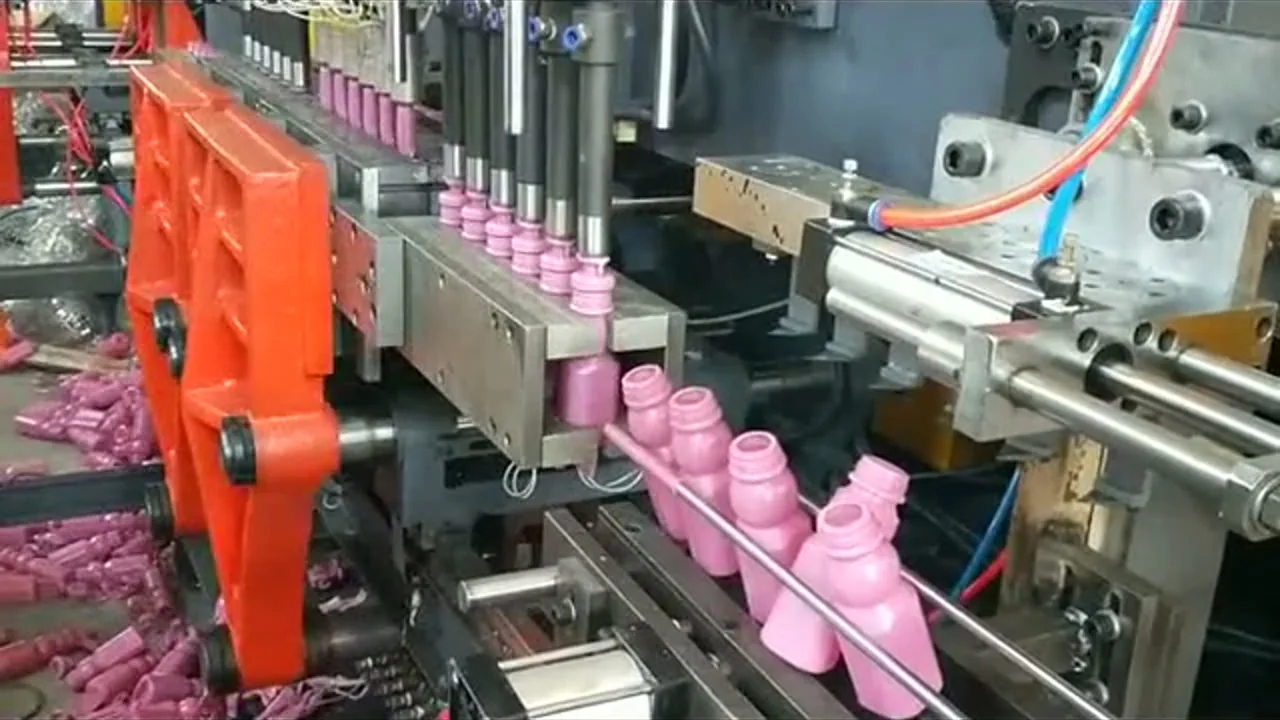
瓶口的表现还和机器怎么夹持吹针有关。单工位 0–16L 系列与双工位 0–16L 系列的合模与取瓶结构不同,一台跑得干净的瓶口,换到另一台可能要改冷却设定。如果椭圆只在停机后第一个班出现,先看开机与停机,再动模具。
试盖与泄漏:两个拍板检查
四点尺寸合格、装盖却漏,这种情况不少见:螺纹某一侧偏浅,或密封面不平。用试盖和泄漏测试把这一环闭上,测试条件与客户约定,每个结果都记上模腔号。只有某一个模腔漏,先查那个工位的颈部镶件。
材料会改变瓶口的表现,但不改变方法。HDPE 脱模时更挺,冷却收缩却更大,取瓶时是圆的,过一会儿可能就动了。PETG 熔体温度更高,透明度靠模温控制,瓶口与瓶身的水路要平衡,不能照抄同一组数值。没有哪种材料天生更容易椭圆,各自对照各自的瓶盖图纸。
询价需要提供什么
瓶口问题最后多半落在设备、模具或颈部镶件上,所以询价时把你量问题用的那组数字一并发来,回复才能具体。
- 容器图纸,注明瓶口规格、螺纹标准、密封面,以及瓶盖图纸或实盖样品。
- 材料、颜色和回料比例,三者都会影响收缩和瓶口刚性。
- 模腔数、目标时产,以及你目前实际测得的成型周期。
- 合格瓶与不良瓶的四点瓶口读数,注明测量高度、量具和对照的限值。
- 现在用的机型,或计划覆盖的容器范围,以及车间电压和气源情况。
容器还在图纸阶段,可以直接从联系页发过来,并注明瓶口规格是关键尺寸。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。