
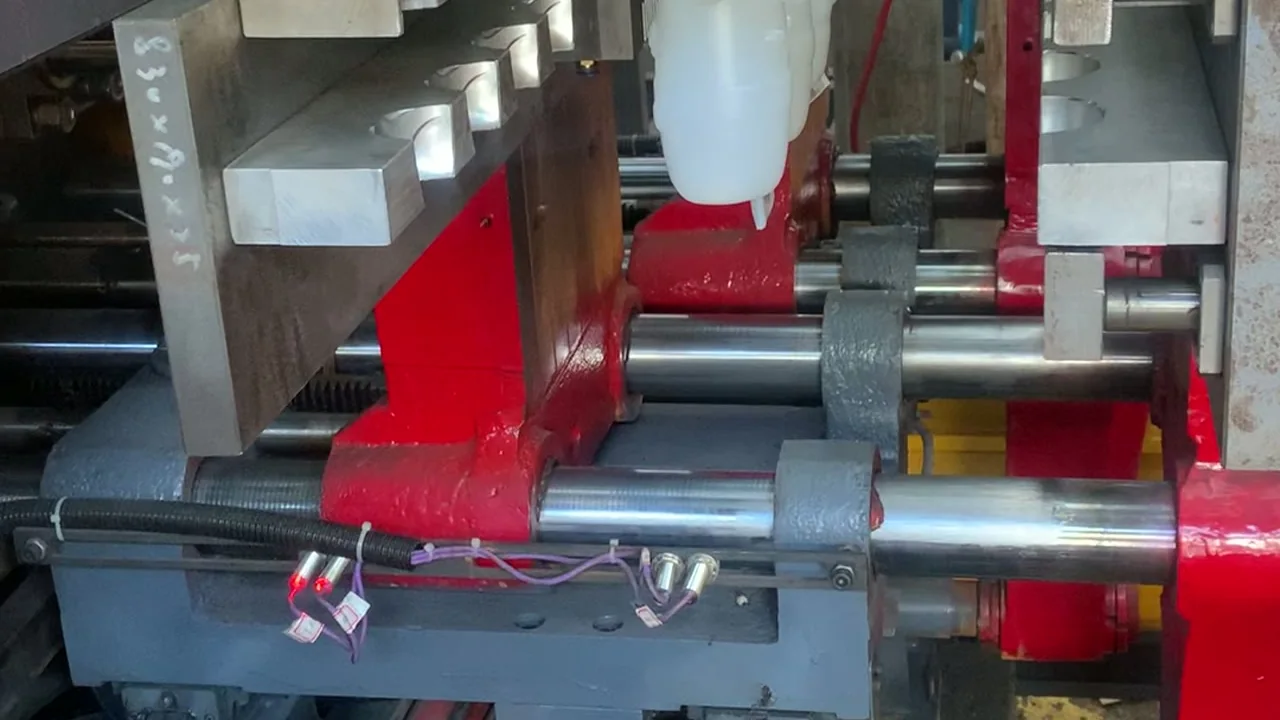
同样是 5L 的 HDPE 瓶,两腔模具,一台 16 秒一模,一台 20 秒一模——同样的场地、同样的电、同样的人,产量差了大约四分之一。可很多询价只比锁模力和螺杆直径,不问这个秒数,等第一周生产出来,才发现报价上的产量和自己算的对不上。
周期时间公式:五个动作,一条除法
周期时间 = 关模锁模 + 管坯下料 + 吹气冷却 + 开模 + 取件,五段秒数相加。每小时模数 = 3600 ÷ 周期秒数,再乘腔数和每腔良品数,就是每小时产量。
公式只有一行,难在界定每一段算在哪里,以及两次测量是不是同一把尺子。取件输送带旁的秒表、控制器上的模数计数、开模到位信号,三者常常对不上;差出来的那一两秒,足以让结论差出两位数百分比。
- 关模与锁模:从开模到位信号到锁模力建立。这一段很短,但慢速关模的设定会体现在这里。
- 管坯下料:下一段管坯挤出到切刀切断。连续挤出时这一段与冷却重叠,按控制器实际采用的节拍记录。
- 吹气与冷却:吹气针行程、预吹、高压吹和冷却计时。通常是占比最大的一段,也最值得量准。
- 开模:锁模力释放到开模到位。
- 取件:机械手或人工取出,含模内贴标、取件后的定型夹具时间(如果你的节拍把它算进去)。
记录条件要统一:一个班次、一副模具、一种原料。稳定运行时段量出来的周期才是基准;冷开机、换模、换料时的周期是另一个数字,要分开记。
从周期时间换算每小时产量
每小时产量 =(3600 ÷ 周期秒数)× 腔数 × 每腔良品数。前两项是算术,第三项才是大多数产能预测失准的地方。一小时 500 只、良品率 97%,能出货的是 485 只;开机废料、换模和意外停机是从整班里扣,不是从周期里扣。
| 实测周期 | 每小时模数 | 1 腔(只/时) | 2 腔(只/时) | 4 腔(只/时) |
|---|---|---|---|---|
| 14.0 秒 | 257 | 257 | 514 | 1,029 |
| 16.5 秒 | 218 | 218 | 436 | 873 |
| 20.0 秒 | 180 | 180 | 360 | 720 |
左右滑动表格查看全部列 →
这张表当问题清单看,不要当承诺看。14 秒那一列,只有壁厚和模具冷却都允许时才成立;20 秒那一列,就是厚壁或冷模的样子。冷却通常是五段里占比最大的一段,它跟壁厚的关系远大于跟容积的关系。
算例:5L HDPE 瓶,两腔模具
取一只 5L HDPE 瓶,成品重 90g,两腔模具。现场记录:关模锁模 2.0 秒,管坯下料 3.0 秒,吹气冷却 9.0 秒,开模 1.5 秒,取件 1.0 秒,合计 16.5 秒。每小时模数 = 3600 ÷ 16.5 ≈ 218 模;产量 = 218 × 2 = 436 只/时,这是还没扣良品率的数字。按 96% 良品率,可出货约 419 只/时。
把结果拿回机器上核对。436 只 × 0.090kg ≈ 39.2kg/h,ES-5LS 的挤出量标 65–80kg/h,所以这个例子里塑化不是瓶颈,冷却和取件才是。同一副模具如果做到 14 秒,产量 514 只/时,折合 46kg/h,仍在挤出量范围内。结论很实用:小瓶子上,腔数和冷却会先于螺杆限制你。
还有两项要核。锁模力要按模具投影面积和吹气压力核算,不能只看 5L 这个容积;同样 5L,扁平宽体的瓶子比细高的瓶子需要更大的锁模力。另外,双工位不是把周期减半——腔数让每一模的产出翻倍,挤出塑化能力和锁模动作节拍才是上限。
机器一侧的参数可以对照单工位 0–16L 系列和双工位 0–16L 系列;腔数与产量的进一步换算见吹塑腔数与产量计算。
这四个数一变,结论就变
- 瓶重。只/时和 kg/h 是两个承诺,用成品重量(含颈部和提手)换算,别混着说。
- 测量条件。一副模、一种料、一个班次量出来的周期才是基准;冷开机、换模、换料时的周期要另记。
- 良品与总数。报你量到的良品率,不要报期望值。
- 壁厚。壁厚增加会拉长冷却;轻量化的瓶子周期可以更短,但管坯和模口间隙要跟着调。
如果一份报价只给一个产量数字,没有周期、腔数、瓶重和良品率,你没法验算,只能相信。让对方把四个数写出来,十分钟就能自己核一遍。
询价时需要提供什么
- 容器图纸或样品:容积、成品重量、瓶口规格、壁厚目标;有提手或嵌件的附一张照片。
- 模具信息:腔数、模具材质、投影面积(如已知),以及模具是否已有。
- 原料:HDPE、PP、PETG 或多层结构,附牌号与回料比例。
- 产量目标:每小时或每班多少只,以及你计划的班制。
- 公用工程与场地:可用电力、压缩空气、冷冻水和厂房净高,这决定辅机配置。
- 目的地与时间:港口或工厂地址,以及你希望产线跑起来的时间。
把这六项发到 doris@e-shionmachine.com,或加 WhatsApp +86 151 6778 9726。我们在浙江台州,回复里直接给机型和需要核对的参数,不会给你一个“保证周期”。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。


