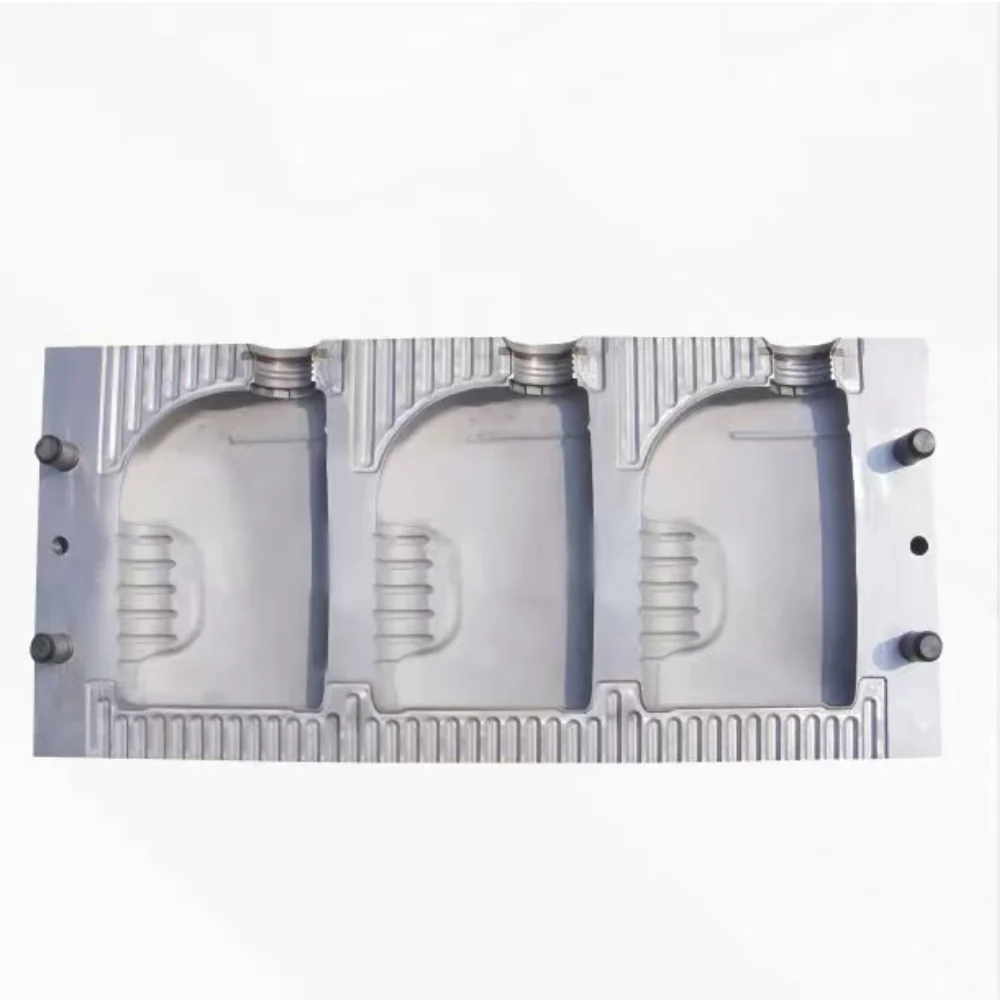
油桶肩部一块发暗的哑光斑、一个始终吹不满的圆角、合模线旁边一小片焦痕——三种抱怨,同一个根源:合模那一刻,型腔里的空气没有地方可去。先别急着加大吹气压力、改螺杆转速或延长冷却时间,先确认模具能不能“呼吸”。
为什么裹气会变成哑光斑、吹不满或焦痕
空气留在型腔里不会消失,只会换一种方式表现出来。瓶坯没贴到模壁的地方,表面就发暗、发雾;空气挡住瓶坯膨胀,制品就吹不满、圆角发虚;空气被压得足够狠,温度升上去,就在表面留下焦痕。
排气不是一条槽的事。空气同时沿着几条路径离开吹塑模具:分型面、型腔镶件与吹针座的接缝、底部镶件,以及深筋、凹槽和提手芯周围。有的模具分型面排气很好,提手孔和厚底下面照样窝气,因为这些位置最后才填满,也最先被封死。
每一道排气槽,只要被瓶坯盖住就停止工作。所以位置比数量更重要:槽开在塑料已经停止流动的地方,等于没开。真正该问的不是模具有几道排气槽,而是每一道是不是正好在瓶坯到达时还窝着气的位置。
排气路径图:空气到底从哪里走
下面这张表是排查的起点,不能代替模具图纸。排气槽的深度和宽度取决于材料、壁厚和模具结构,必须以模具图纸为准;任何改动,下刀前先和模具厂确认。
| 容器 | 空气通常窝在哪里 | 操作工看到什么 | 先查哪里 |
|---|---|---|---|
| 5L 油桶 | 提手孔、颈部旁边的肩部、底部边角 | 肩部哑光斑,提手孔发软或发圆 | 提手附近的分型面,然后是吹针座 |
| 30L 圆桶 | 顶部圈边、底圈、较深的标签凹槽 | 圈边吹不满,底圈有焦痕 | 底部镶件排气槽和圈边分型面 |
| PETG 透明罐 | 肩部、底部边缘、瓶颈螺纹周围 | 透明壁上能看见雾斑或暗斑 | 镶件接缝、吹针区域和型腔抛光状态 |
左右滑动表格查看全部列 →
三种容器的失效位置不同,查法是一样的:先找最后填满的区域,再往回找最近的一道排气槽。
排气槽维护:先清理、再修槽,最后才谈加压
排气槽是慢慢失效的。脱模剂、色母、粉尘和氧化料一点点积在槽里,直到把槽口糊死。模具看上去还是干净的,气路却已经不通;在台面上量着合格的槽,上机以后可能是瞎的。
- 按固定周期清理,不要等出了缺陷才清;把周期和触发调整的产品记录下来。
- 沿槽口用软刮片、黄铜片或模具厂认可的方法清理,不要直接喷砂型腔表面。
- 清理后用放大镜检查;槽里还有发亮的料桥,就说明没通。
- 检查分型面有没有压塌、翻边,合模后把排气槽压死。
- 需要修槽时,只按模具图纸的尺寸修,并记录深度、日期和操作人。
- 修槽后先跑一小批,确认哑光斑消失再放回生产。
喷砂不是默认的清理手段。如果确实要用磨料清理,必须先有书面的表面粗糙度要求,并先做试件;透明件和抛光件会把表面纹理的任何变化放大出来。
哑光面、抛光面,以及会“藏住”问题的表面
表面状态决定了排气缺陷怎么显现。哑光或带纹理的型腔会散射光线,浅浅的哑光斑和周围几乎一样,目检能过,直到印刷或灌装才暴露。抛光型腔——PETG 透明罐和透明瓶常用——会把每一处窝气痕迹变成雾斑或暗影,即使壁厚完全合格。判断排气好不好,要看制品,不要只看模具。
5L 油桶提手外圈出现一条跟着提手轮廓走的哑光带,是很典型的情况。痕迹沿着提手走,说明提手孔里的空气被窝住、排得晚,先查这个高度的分型面,再查吹针座。把吹气压力调高,斑可能会缩小,看上去像修好了,但排气槽仍然堵着,下一批产品照样复发。每次调整都要记录,是哪一项真正消除了缺陷,否则下个月还会重复同样的动作。
同一个缺陷如果还伴随瓶坯偏斜或合模线明显,可以对照机头口模设计和模具冷却水道设计两篇;做小瓶的读者可以看1–2L 小瓶生产,设备能力见单工位 0–16L 系列。
询价需要提供什么
排气问题通常要在模具上解决,但报价取决于设备、模具和容器三方面。把下面这些信息发过来,我们才能报对机型和配置,而不是靠猜:
- 容器图纸或 3D 文件:容积、瓶口规格、目标壁厚、提手和底部结构。
- 模具情况:新模还是旧模、腔数、模架材料、分型面和镶件布局。
- 原料与颜色:HDPE、PP、PETG 或回料比例,色母类型。
- 缺陷证据:哑光斑、吹不满或焦痕的照片,标出在容器上的位置。
- 当前工艺:表盘压力和吹针处实测压力、周期时间、瓶坯/口模程序、模具温度。
- 设备信息:机型、螺杆直径、锁模力,这套模具是否在别的机器上跑过。
- 产量目标:每小时瓶数和班次安排。
- 目的国:电压、安全要求和随机文件都跟目的国有关。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。