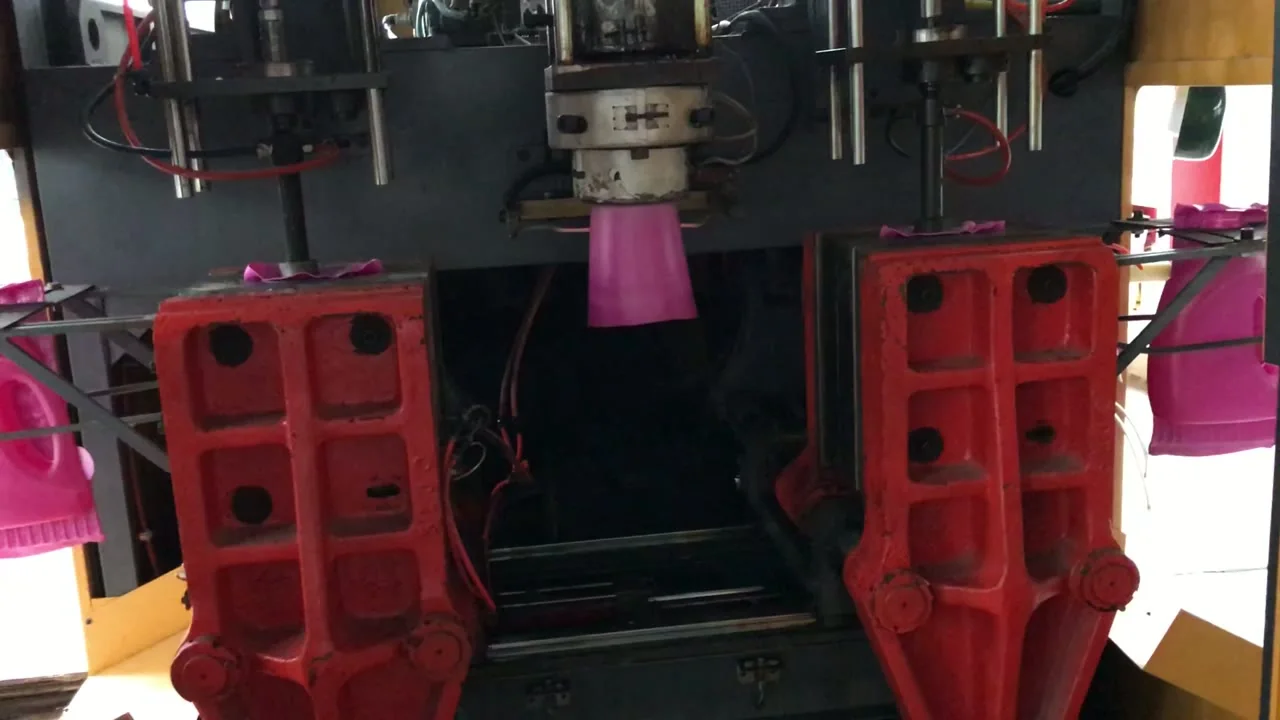
同样一只 5L 提桶,两份报价可能只差几分钱,放到一年产量上却是另一回事。机器价格只是入场券,单只成本由原料、电耗、人工、模具摊销和开机废品五项构成,每一项的驱动因素都不同:原料随克重走,电耗随实际运行功率走,废品随开机稳定速度走。
单只成本的计算公式
单只成本 =(原料 + 电耗 + 人工 + 模具摊销 + 废品)÷ 合格品数量。原料 = 整模克重 × 原料单价 ÷ 良品率;电耗 = 实际运行功率 × 运行小时 × 电价 ÷ 合格品数量。铭牌功率不等于运行功率,计算时要用实测值或公开的运行功率区间,否则电耗会被高估。
原料:180 g 和 950 g 不是一套账
5L 提桶约 180 g,1 kg HDPE 理论上能做 5 个半;20L 桶约 950 g,1 kg 只够做 1 个多一点。同样的原料单价下,20L 单只的原料成本是 5L 的 5 倍以上。克重要用试模时称的整模重量,含飞边和尾料;良品率用自己统计的合格数,不要用理想值。
电耗与人工:看运行功率和班产
装机功率决定变压器和电缆,运行功率才决定电费。ES-5LS 装机 32–42 kW,生产中实际约 15–20 kW;ES-30L 装机 100–110 kW,实际约 30–40 kW。把运行功率乘上运行小时,再除以同期合格品数量,就是单只电耗。冷水机和空压机如果共用一块电表,要先定好算机器成本还是车间公摊,两份报价必须用同一口径。
单只人工 = 一个班的人工成本 ÷ 一个班的合格品数量。人员配置取决于取件、修边和包装,不只是机器本身,所以这个假设要写清楚。模具摊销 = 模具总价 ÷ 模具全寿命产出的件数。这两项通常不会出现在机器报价单上,同型号的两个项目单只成本差很多,原因往往就在这里。
按腔数看模具摊销
腔数同时改变两边:每模产出的件数成倍增加,模具价格也成倍增加。下表是市场参考区间,实际要以模具厂报价和你自己的年产量为准,模具寿命也要先确认。
| 腔数方案 | 模具价格参考(USD) | 每模件数 | 模具做 10 万件时的单只摊销 |
|---|---|---|---|
| 5L,1–2 腔,简单瓶模 | 2,000–5,000 | 1–2 | 0.02–0.05 美元 |
| 5L,4 腔,多腔模 | 15,000–35,000 | 4 | 0.15–0.35 美元 |
| 20L,1 腔 | 按模具厂报价确认 | 1 | 模具价 ÷ 10 万 |
| 20L,2 腔 | 按模具厂报价确认 | 2 | 模具价 ÷ 10 万 |
左右滑动表格查看全部列 →
5L 与 20L 对比:差的不只是重量
把两种规格放进同一个公式,差异会很直观。原料随克重走,电耗随运行功率和周期走,人工随每小时件数走,模具摊销随模具价格和腔数走。最容易漏掉的是第五项:开机废品。
- 原料:180 g 对 950 g,20L 单只用料约为 5L 的 5.3 倍。
- 电耗:ES-5LS 约 15–20 kW,ES-30L 约 30–40 kW;大机功率约翻倍,但做的件更重,单只电耗要按件数分摊后再比。
- 人工:同样的人员工时,20L 每小时产出的件数更少,单只人工更高,实际件数要以试机为准。
- 模具摊销:5L 四腔模落在 1.5 万–3.5 万美元的多腔区间;20L 模具需按报价确认,摊销取决于年产量。
- 废品:每报废一只 20L 桶,就丢掉约 0.95 kg HDPE,相当于 5 只多 5L 提桶的用料。
开机废品最容易被漏算。开机报废 10 只 20L 桶,等于丢掉约 9.5 kg 原料,相当于五十来只 5L 提桶的用料;ES-30L 同一小时的电耗是 30–40 kWh。多数电价水平下,一次开机的原料损失比这一小时的电费更值得管,而且每次停机再开机都会重复一次。
报价需要你提供什么
一份能算成本的报价,应该从你的制品和你的数据出发,而不是从机型清单出发。请提供以下信息,并要求把成本项分开列。
- 制品图或样品:容量、口径、提手结构,以及原料牌号。
- 整模克重和实测周期;还没有生产的话,给出每班目标产量。
- 计划腔数和年销量,这两项直接决定模具摊销。
- 电价、班次和人员配置,让电耗与人工用你自己的数字。
- 使用地和电压,以及现有辅机清单。
机器方面可以先看20–50L 单工位吹塑机和0–16L 单工位吹塑机;工艺方面可以读5L 提桶产线怎么排和吹塑人工成本由什么决定。把清单发到联系我们,我们按你的制品逐项回复。
数据来源:E-SHION 产品数据。参数如有变更,恕不另行通知;支持定制。
本指南面向生产与采购决策,优先使用已公布数据,不写入未经证实的性能数字。